

อุปกรณ์ยึดติดด้วยความร้อนและการตั้งค่าความร้อน เปลี่ยนใยใยหลวมให้เป็นวัสดุนอนวูฟเวนที่มีโครงสร้างมั่นคงและมีประสิทธิภาพสูง ผ่านการควบคุมอุณหภูมิและแรงดันที่แม่นยำ เทคโนโลยีนี้ไม่เพียงแต่กำหนดผลิตภัณฑ์ขั้นสุดท้ายเท่านั้น ความเสถียรของมิติ ความหนาสม่ำเสมอ และความแข็งแรงทางกล แต่ยังส่งผลกระทบโดยตรงต่อการใช้พลังงานและประสิทธิภาพการดำเนินงานในสายการผลิตอีกด้วย ในขณะที่อุตสาหกรรมผ้านอนวูฟเวนทั่วโลกเปลี่ยนไปสู่ มีมูลค่าเพิ่มสูง พลังงานต่ำ และชาญฉลาด การผลิต การอัพเกรดทางเทคโนโลยีในกระบวนการยึดติดด้วยความร้อนและการตั้งค่าความร้อน กลายเป็นจุดก้าวหน้าที่สำคัญสำหรับผู้ผลิตที่ต้องการเพิ่มขีดความสามารถในการแข่งขันของผลิตภัณฑ์ ตามสถิติอุตสาหกรรม ผลิตภัณฑ์ผ้านอนวูฟเวนที่ใช้กระบวนการตั้งค่าความร้อนขั้นสูงสามารถครองตลาดระดับพรีเมียมได้ 12% ถึง 18% ในขณะที่การใช้พลังงานก็ลดลงด้วย 20% ถึง 30% เมื่อเปรียบเทียบกับอุปกรณ์แบบเดิม ให้ผลตอบแทนจากการลงทุนที่เหนือกว่าอย่างมากเมื่อเปรียบเทียบกับเส้นทางเทคโนโลยีการตกแต่งอื่นๆ
หลักการทางเทคนิคและการวางตำแหน่งที่แตกต่างของอุปกรณ์หลักสามประเภท
สายการผลิตพันธะความร้อนและการกำหนดความร้อนส่วนใหญ่ประกอบด้วยอุปกรณ์หลักสามประเภท โดยแต่ละประเภทมีวัตถุประสงค์ของกระบวนการที่แตกต่างกัน การทำความเข้าใจความแตกต่างทางเทคนิคถือเป็นสิ่งสำคัญในการปรับการกำหนดค่าสายการผลิตให้เหมาะสม และหลีกเลี่ยงการลงทุนด้านอุปกรณ์ที่ไม่ตรงแนว
เตาอบพันธะความร้อนแบบหมุนเวียนอากาศร้อน: ตัวสร้างหลักของโครงสร้างขนาดใหญ่
อุปกรณ์นี้ใช้ลมร้อนความเร็วสูงทะลุแผ่นใยไฟเบอร์ ทำให้เส้นใยที่มีพันธะละลายต่ำละลายที่จุดตัดกับเส้นใยพาหะ และแข็งตัวเมื่อเย็นลง ก่อให้เกิดโครงสร้างพันธะสามมิติ ข้อได้เปรียบอยู่ที่ความสามารถในการประมวลผลใยใยได้ถึง ความหนา 200 มม ในขณะที่ผลิตภัณฑ์สำเร็จรูปยังคงรักษาระดับความสูงและความรู้สึกนุ่มนวลมือ การใช้งานทั่วไป ได้แก่ การรองที่นอน เบาะเฟอร์นิเจอร์ และวัสดุฉนวนกันความร้อน ด้วยการออกแบบแดมเปอร์แบบปรับได้สองด้าน สามารถควบคุมความแปรปรวนของอุณหภูมิตลอดความกว้าง 6 เมตรได้ภายใน ±2°C ป้องกันข้อบกพร่อง "จุดอ่อน" ได้อย่างมีประสิทธิภาพ ในแง่ของพารามิเตอร์การทำงาน ช่วงอุณหภูมิการทำงานโดยทั่วไปคือ 140°C ถึง 220°C โดยมีความเร็วการไหลเวียนของอากาศร้อนถึง 8 ถึง 15 ม./วินาที ; ค่าเฉพาะจำเป็นต้องมีการปรับแบบไดนามิกตามอัตราส่วนการผสมผสานของเส้นใยและลอฟต์เป้าหมาย สำหรับใยผสมที่มีใย เส้นใยละลายต่ำ 20% ถึง 40% ความแข็งแรงของพันธะสามารถเข้าถึงได้ 8 ถึง 15 นิวตัน/5 ซม ตอบสนองความต้องการของการใช้งานบรรจุในครัวเรือนและอุตสาหกรรมส่วนใหญ่
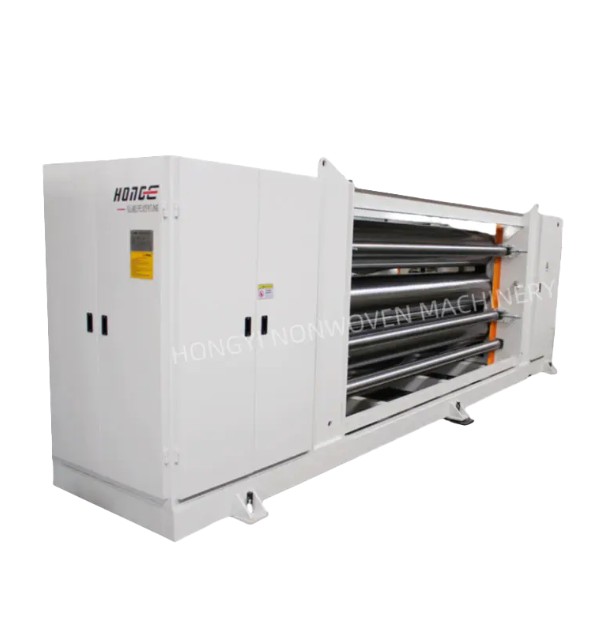
เครื่องรีดปฏิทิน / เครื่องรีดผ้า: เครื่องมือที่มีความแม่นยำสำหรับการเพิ่มความหนาแน่นของพื้นผิว
ด้วยการใช้ลูกกลิ้งขัดเงาแบบให้ความร้อนซึ่งนำความร้อนและแรงกดเชิงกลไปใช้กับแผ่นใยไฟเบอร์ จะทำให้พื้นผิวเรียบและเพิ่มความหนาแน่นได้ กระบวนการนี้สามารถบีบอัดความหนาของวัสดุได้ น้อยกว่า 10 มม ให้ผิวเรียบเนียน "รีด" ในการบุภายในรถยนต์ พื้นผิวหนังสังเคราะห์ และ geotextiles ที่ต้องการพื้นผิวเรียบ เครื่องรีดถือเป็นอุปกรณ์ตกแต่งที่ขาดไม่ได้ การให้ความร้อนลูกกลิ้งสม่ำเสมอและสภาวะรอยขีดข่วนเป็นศูนย์จะกำหนดคุณภาพรูปลักษณ์ของผลิตภัณฑ์สำเร็จรูปโดยตรง อุณหภูมิการรีดโดยทั่วไปมีตั้งแต่ 120°ซ ถึง 200°ซ โดยมีแรงดันเส้นถึง 50 ถึง 200 นิวตัน/มม และความหยาบของพื้นผิวลูกกลิ้งควบคุมด้านล่าง รา 0.4μm . หลังจากการรีด ความหนาแน่นของพื้นผิวของวัสดุสามารถเพิ่มขึ้นได้ 0.15 ถึง 0.35 ก./ซม.³ ในขณะที่ความเบี่ยงเบนความสม่ำเสมอของความหนาสามารถลดลงไปภายในได้ ±3% ซึ่งเป็นการวางรากฐานที่มั่นคงสำหรับการเคลือบ การเคลือบ และการดำเนินการแปรรูปเชิงลึกอื่นๆ ในภายหลัง
Stenter การตั้งค่าความร้อน: การรับประกันขั้นสูงสุดของความเสถียรของมิติ
การใช้หมุดหรือคลิปเพื่อยึดผ้าที่ความกว้างคงที่ในขณะที่ให้ความร้อน อุปกรณ์นี้จะคลายความเครียดของเส้นใยภายใน ทำให้มั่นใจได้ว่าไม่มีการหดตัวหรือการเสียรูปเกิดขึ้นในระหว่างการประมวลผลหรือการใช้งานขั้นสุดท้ายในภายหลัง สำหรับวัสดุบุภายในเสื้อผ้าระดับไฮเอนด์ วัสดุกรองที่มีความแม่นยำ และผ้าสักหลาดอุตสาหกรรมเฉพาะทาง กระบวนการตั้งค่าความร้อนจะกำหนดความน่าเชื่อถือของผลิตภัณฑ์โดยตรง . อุปกรณ์นี้รวมการไหลเวียนของอากาศร้อนเข้ากับกลไกควบคุมความตึง ซึ่งต้องการความแม่นยำที่เข้มงวดที่สุดในพารามิเตอร์กระบวนการ อุณหภูมิการตั้งค่าความร้อนโดยทั่วไปมีตั้งแต่ 180°C ถึง 230°C โดยมีระยะเวลาดำเนินการเท่ากับ 30 ถึง 90 วินาที และอัตราการป้อนมากเกินไปควบคุมได้ที่ 0% ถึง 5% . หลังจากตั้งค่าความร้อนอย่างละเอียดแล้ว ให้นำผ้านอนวูฟเวนโพลีเอสเตอร์ไปใช้ ความร้อน 180°C อบให้แห้งเป็นเวลา 30 นาที แสดงอัตราการหดตัวด้านล่าง 1.5% ทั้งในทิศทางยืนและพุ่งเมื่อเทียบกับ 10% ถึง 15% สำหรับสินค้าที่ไม่ได้ตั้งค่า ความแตกต่างของประสิทธิภาพนี้มีความสำคัญสำหรับสิ่งทอทางการแพทย์และอุตสาหกรรมที่ต้องการการฆ่าเชื้อหรือการรีดที่อุณหภูมิสูง
| มิติการเปรียบเทียบ | เตาอบพันธะความร้อนหมุนเวียนอากาศร้อน | ปฏิทิน/เครื่องรีดผ้า | Stenter การตั้งค่าความร้อน |
|---|---|---|---|
| วิธีการถ่ายเทความร้อน | การพาความร้อน (การทะลุผ่านอากาศร้อน) | การนำไฟฟ้า (ลูกกลิ้งให้ความร้อน) | การควบคุมความตึงของการพาความร้อน |
| ผลกระทบของผลิตภัณฑ์ | ลอฟท์สูง / สัมผัสนุ่มมือ | ความหนาแน่นสูง / พื้นผิวเรียบ | ความเสถียรของมิติ / ป้องกันการหดตัว |
| ความหนาที่ประมวลผลได้ | สูงถึง 200 มม | โดยทั่วไป <10 มม | ช่วงตัวแปร |
| วัตถุประสงค์กระบวนการหลัก | การยึดติดโครงสร้าง | การตกแต่งพื้นผิว | การควบคุมการหดตัว |
| อุณหภูมิในการทำงานโดยทั่วไป | 140°ซ - 220°ซ | 120°ซ - 200°ซ | 180°ซ - 230°ซ |
| ตัวบ่งชี้ประสิทธิภาพหลัก | แรงยึดเกาะ 8-15N/5ซม | ส่วนเบี่ยงเบนความหนา ± 3% | อัตราการหดตัว <1.5% |
ผลกระทบที่สำคัญของกระบวนการพันธะความร้อนต่อประสิทธิภาพของผ้านอนวูฟเวน
กระบวนการยึดติดด้วยความร้อนและการตั้งค่าความร้อนจะกำหนดตัวบ่งชี้ประสิทธิภาพหลักหลายประการของผ้านอนวูฟเวนโดยตรง ซึ่งไม่เพียงส่งผลต่อประสบการณ์ของผู้ใช้ปลายทางเท่านั้น แต่ยังรวมถึงว่าผู้ผลิตสามารถเข้าสู่ห่วงโซ่อุปทานระดับไฮเอนด์ได้หรือไม่ ยกตัวอย่างผ้าไม่ทอภายในรถยนต์ หลังจากผ่านกระบวนการรีดจะช่วยเพิ่มความเรียบของพื้นผิว ความแข็งแรงในการยึดเกาะของการเคลือบจะเพิ่มขึ้น 15% ถึง 25% ; ในขณะที่สารกรองหลังจากการตั้งค่าความร้อนจะแสดงการหดตัวของมิติที่ควบคุมภายใน 2% หลังจากใช้งานอย่างต่อเนื่องที่ 150°ซ , เหนือกว่ามาก 8% ถึง 12% การหดตัวของผลิตภัณฑ์ที่ไม่ได้ตั้งค่า สำหรับ OEM ในอุตสาหกรรมยานยนต์ ประสิทธิภาพการหดตัวด้วยความร้อนของวัสดุภายในเกี่ยวข้องโดยตรงกับความเสถียรของช่องว่างในการประกอบ ความแตกต่างการหดตัว 0.5 มม อาจส่งผลให้มีการปฏิเสธทั้งชุด
ในภาคส่วนการบรรจุที่นอนและเฟอร์นิเจอร์ กระบวนการประสานอากาศร้อนจะช่วยสร้างโครงสร้างสามมิติที่คงไว้ คงความหนาได้มากกว่า 85% หลังจากนั้น รอบการบีบอัด 100,000 รอบ . ข้อมูลนี้เป็นข้อมูลอ้างอิงที่สำคัญสำหรับการประเมินความทนทานในระยะยาว ตามการทดสอบมาตรฐาน ASTM D3574 วัสดุบรรจุที่มีการยึดติดร้อนที่มีคุณภาพควรจัดแสดง การสูญเสียความแข็งของการเยื้องต่ำกว่า 20% ในขณะที่ผลิตภัณฑ์ที่ด้อยคุณภาพอาจแสดงการพังทลายและแข็งตัวอย่างมีนัยสำคัญในช่วงต้นการใช้งาน นอกจากนี้ การควบคุมอุณหภูมิที่แม่นยำยังช่วยป้องกันความเสียหายจากความร้อนที่มากเกินไป ทำให้เกิดการเปราะของเส้นใย ความต้านทานแรงดึงและแรงฉีกขาด อยู่ในช่วงที่ยอมรับได้ ข้อมูลการทดลองบ่งชี้ว่าเมื่ออุณหภูมิพันธะความร้อนเกินจุดหลอมเหลวของเส้นใยด้วย มากกว่า 30°C ความแข็งแรงในการแตกหักของเส้นใยอาจลดลง 25% ถึง 40% ส่งผลกระทบต่ออายุการใช้งานของผลิตภัณฑ์สำเร็จรูปอย่างรุนแรง
แนวทางการบำรุงรักษาเชิงปฏิบัติและการเพิ่มประสิทธิภาพการปฏิบัติงาน
อุปกรณ์พันธะความร้อนและการตั้งค่าความร้อน ทำงานอย่างต่อเนื่องที่อุณหภูมิสูง กลยุทธ์การบำรุงรักษาทางวิทยาศาสตร์เป็นพื้นฐานในการประกันเสถียรภาพการผลิตและความสม่ำเสมอของผลิตภัณฑ์ จุดบำรุงรักษาต่อไปนี้ควรรวมอยู่ในขั้นตอนการปฏิบัติงานที่ได้มาตรฐานพร้อมบันทึกการบำรุงรักษาที่ตรวจสอบย้อนกลับได้:
- การสอบเทียบอุณหภูมิ: การตรวจสอบเซ็นเซอร์และตัวควบคุม PID รายเดือนเพื่อให้มั่นใจถึงความแม่นยำในการควบคุมอุณหภูมิ ±1°ซ . การเบี่ยงเบนของอุณหภูมิเป็นสาเหตุหลักของความผันผวนของคุณภาพแบทช์ การดริฟท์ 3°C อาจทำให้เกิดความผันแปรของแรงยึดเกาะเกิน 10% . ใช้เทอร์โมมิเตอร์มาตรฐานที่ผ่านการรับรองสำหรับการสอบเทียบเปรียบเทียบและเก็บใบรับรองไว้สำหรับการตรวจสอบ
- การทำความสะอาดตัวกรอง: การทำความสะอาดระบบกรองอากาศของเตาอบรายสัปดาห์เพื่อรักษาประสิทธิภาพการไหลเวียนของอากาศและขจัดอันตรายจากไฟไหม้ การสะสมฝุ่นที่มากเกินไปสามารถลดประสิทธิภาพการไหลเวียนของอากาศร้อนได้โดย มากกว่า 20% ในขณะที่เพิ่มความเสี่ยงในการเผาไหม้ สำหรับสายการผลิตที่มีปริมาณน้ำมันไฟเบอร์สูง ควรลดความถี่ในการทำความสะอาดให้เหลือน้อยที่สุด 3 ถึง 5 วัน .
- การหล่อลื่นแบริ่ง: แบริ่งโซนอุณหภูมิสูงต้องใช้จาระบีทนความร้อน (จุดดรอปไม่ต่ำกว่า 250°ซ ) โดยมีช่วงการหล่อลื่นโดยทั่วไปทุกๆ 500 ชั่วโมงการทำงาน . หลีกเลี่ยงการปิดเครื่องโดยไม่ได้วางแผนซึ่งเกิดจากการหล่อลื่นล้มเหลว การหยุดโดยไม่คาดคิดเพียงครั้งเดียวอาจส่งผลให้เกิด หมื่นดอลลาร์ ในการสูญเสียกำลังการผลิต
- การตรวจสอบลูกกลิ้ง: ตรวจสอบพื้นผิวลูกกลิ้งของปฏิทินเป็นประจำเพื่อดูรอยขีดข่วนหรือความร้อนที่ไม่สม่ำเสมอ ข้อบกพร่องของลูกกลิ้งจะเกิดขึ้นซ้ำบนพื้นผิวผลิตภัณฑ์สำเร็จรูปโดยตรง แนะนำให้ทำการวัดความหยาบผิวเชิงปริมาณทุกครั้ง สองสัปดาห์ ; เมื่อค่า Ra เกิน 0.8μm ควรกำหนดการซ่อมแซมการบดทันที
- การบำรุงรักษาโซ่และราง: โซ่แบบพินเพลทบนสเตนเตอร์ตั้งค่าความร้อนทำงานในระยะยาวในสภาพแวดล้อมที่มีอุณหภูมิสูง การยืดตัวของโซ่เกิน 1.5% ต้องเปลี่ยนใหม่ทันเวลา ไม่เช่นนั้นการจับขอบผ้าจะไม่มั่นคงและการควบคุมความกว้างล้มเหลว
แนวโน้มการใช้งานในอุตสาหกรรม: จากมาตรฐานไปจนถึงการปรับแต่งและความชาญฉลาด
ในปัจจุบัน วิวัฒนาการเทคโนโลยีอุปกรณ์การยึดติดด้วยความร้อนและการตั้งค่าความร้อนนำเสนอแนวโน้มหลักสามประการ ซึ่งมีอิทธิพลอย่างมากต่อแนวการแข่งขันและการกระจายห่วงโซ่คุณค่าของอุตสาหกรรมผ้าไม่ทอ
การขยายความสามารถในการปรับตัวของวัสดุ: จากเส้นใยสังเคราะห์ไปจนถึงเส้นใยธรรมชาติและเส้นใยรีไซเคิล
นอกเหนือจากเส้นใยโคโพลีเมอร์โพลีเอสเตอร์ละลายต่ำทั่วไป อุปกรณ์กำลังขยายความเข้ากันได้ไปสู่เส้นใยธรรมชาติ (ปอกระเจา ขนสัตว์) และเส้นใยผสมขยะรีไซเคิล เส้นใยธรรมชาติมีความไวต่อความร้อนสูงกว่า โดยโดยทั่วไปแล้วอุณหภูมิการเปลี่ยนสถานะคล้ายแก้ว ต่ำกว่า 20°C ถึง 40°C กว่าเส้นใยสังเคราะห์ซึ่งต้องใช้ระบบควบคุมแรงตึงและเส้นโค้งอุณหภูมิที่มีช่วงการปรับที่กว้างกว่า ยกตัวอย่างผ้าไม่ทอผสมขนสัตว์ อุณหภูมิการยึดเกาะด้วยความร้อนจะต้องได้รับการควบคุมระหว่างกันอย่างเคร่งครัด 130°ซ และ 150°ซ ; เกิน 160°ซ ทำให้เกิดการเสื่อมสภาพของเส้นใยโปรตีนและความรู้สึกที่มือแข็งขึ้น เส้นใยโพลีเอสเตอร์รีไซเคิล เนื่องจากมีการกระจายน้ำหนักโมเลกุลที่กว้างขึ้นและพฤติกรรมการหลอมที่ซับซ้อนมากขึ้น จึงต้องอาศัยกลยุทธ์การควบคุมร่วมกัน การไล่ระดับอุณหภูมิแบบแบ่งส่วน ด้วย ความเร็วลมความถี่ตัวแปร .
การนำความร้อนเหลือทิ้งกลับมาใช้ใหม่และการออกแบบอย่างประหยัดพลังงาน: เส้นทางสำคัญในการลดการใช้พลังงานต่อหน่วย
ด้วยระบบลมร้อนหมุนเวียน การสูญเสียความร้อนในสายการผลิตจะลดลงอย่างมาก อุณหภูมิไอเสียของเตาอบที่ใช้พันธะความร้อนโดยทั่วไปอยู่ที่ประมาณ 120°ซ ถึง 160°ซ ; การติดตั้งเครื่องแลกเปลี่ยนความร้อนเพื่อใช้ความร้อนเหลือทิ้งนี้เพื่อการอุ่นอากาศบริสุทธิ์ 15% ถึง 25% การประหยัดพลังงาน เมื่อใช้ร่วมกับระบบควบคุมแบบรวม PLC ที่ทำให้สามารถจัดเก็บสูตรอาหารและการซิงโครไนซ์ความเร็วได้ การใช้พลังงานต่อหน่วยผลิตภัณฑ์ก็ลดลงอีก สำหรับสายการผลิตพันธะความร้อนด้วย กว้าง 3.5 เมตร ปฏิบัติการที่ 15 ม./นาที สำหรับ 7,200 ชั่วโมงต่อปี ระบบการนำความร้อนเหลือทิ้งกลับมาใช้ใหม่สามารถประหยัดได้ประมาณ 80,000 ถึง 120,000 ลูกบาศก์เมตร ก๊าซธรรมชาติต่อปี โดยมีระยะเวลาคืนทุนระหว่างกัน 18 ถึง 24 เดือน .
การตรวจสอบอัจฉริยะ: จากการจัดการกระบวนการที่ขับเคลื่อนด้วยประสบการณ์ไปจนถึงการจัดการกระบวนการที่ขับเคลื่อนด้วยข้อมูล
ด้วยการตรวจสอบอุณหภูมิ ความตึงเครียด และความหนาแบบออนไลน์ การปรับป้อนกลับแบบเรียลไทม์ของพารามิเตอร์กระบวนการจะช่วยลดความผันผวนที่เกิดจากการแทรกแซงด้วยตนเอง โดยทั่วไปแล้วสเตนเทอร์การตั้งค่าความร้อนสมัยใหม่จะมีการติดตั้งไว้ด้วย อาร์เรย์อุณหภูมิอินฟราเรด และ เกจวัดความหนาเลเซอร์ โดยมีความถี่สุ่มตัวอย่างสูงสุดถึง 100 ครั้งต่อวินาที ซึ่งสามารถจับความผิดปกติชั่วคราวซึ่งตรวจไม่พบโดยการตรวจสอบด้วยตนเองแบบดั้งเดิม เมื่อความเบี่ยงเบนของความหนาเกินเกณฑ์ที่ตั้งไว้ ±5% ระบบจะปรับอัตราการป้อนมากเกินไปและปริมาณลมร้อนโดยอัตโนมัติ โดยมีความผันผวนของคุณภาพตั้งแต่เริ่มต้น โหมดควบคุมแบบวงปิดนี้ช่วยเพิ่มผลผลิตการส่งผ่านครั้งแรกจากแบบเดิม 85% ถึง 90% ถึง มากกว่า 95% โดยสามารถประหยัดการลดอัตราเศษซากต่อปีได้ หลายแสนดอลลาร์ .
การเพิ่มขึ้นของตลาดเกิดใหม่: การเปลี่ยนแปลงรูปแบบอุปสงค์ทั่วโลก
จากมุมมองการกระจายทางภูมิศาสตร์ ความต้องการอุปกรณ์ยึดติดความร้อนและการตั้งค่าความร้อนกำลังเปลี่ยนจากตลาดยุโรปและอเมริกาแบบดั้งเดิมไปสู่ตลาดเกิดใหม่ เช่น เม็กซิโก ตุรกี และเวียดนาม . เม็กซิโกได้รับประโยชน์จากแนวโน้มที่ใกล้เข้ามาโดยที่การเติบโตของการผลิตยานยนต์ยังคงอยู่ที่ 6% ถึง 8% ขับเคลื่อนความต้องการผ้าไม่ทอภายในรถยนต์โดยตรงทุกปี ตุรกีในฐานะที่เป็นสะพานแห่งยูเรเชียน มีการส่งออก geotextile และสิ่งทอภายในบ้านเพิ่มขึ้น มากกว่า 35% ในช่วงห้าปีที่ผ่านมา เวียดนามใช้ประโยชน์จากต้นทุนแรงงานเพื่อดึงดูดการโอนกำลังการผลิตที่นอนและเฟอร์นิเจอร์จำนวนมาก ภูมิภาคเหล่านี้มีลักษณะเฉพาะของความต้องการที่เพิ่มขึ้นอย่างต่อเนื่องสำหรับผ้าไม่ถักทอที่มีประสิทธิภาพสูง แต่มีความสามารถในการสนับสนุนอุปกรณ์ในท้องถิ่นที่ค่อนข้างอ่อนแอ ทำให้มีพื้นที่ตลาดที่กว้างขวางสำหรับผู้ผลิตอุปกรณ์ที่มีความสามารถในการจัดส่งสายการผลิตแบบครบวงจร ความสามารถในการส่งมอบเครื่องเดียวภายใน 45 ถึง 60 วัน และ complete lines within 90 ถึง 120 วัน ได้กลายเป็นเกณฑ์พื้นฐานสำหรับการแข่งขันระดับนานาชาติ ในขณะเดียวกัน การสร้างเครือข่ายการบริการเฉพาะที่ รวมถึงคลังสินค้าอะไหล่ การฝึกอบรมด้านเทคนิค และความสามารถในการวินิจฉัยระยะไกล กำลังกลายเป็นปัจจัยสำคัญในการเลือกซัพพลายเออร์ของลูกค้า
สรุป: ความแม่นยำทางเทคนิคเป็นตัวกำหนดความเป็นเลิศของผลิตภัณฑ์
อุปกรณ์พันธะความร้อนและการตั้งค่าความร้อน ทำหน้าที่เป็นตัวเชื่อมโยงสำคัญที่เชื่อมโยงกระบวนการต้นน้ำและปลายน้ำในห่วงโซ่การผลิตผ้านอนวูฟเวน ไม่ว่าจะเลือกใช้วัสดุอุดที่มีมุมสูง พื้นผิวภายในยานยนต์ที่มีความเรียบสูง หรือวัสดุกรองอุตสาหกรรมที่มีความเสถียรสูง ผลลัพธ์สุดท้ายจะขึ้นอยู่กับความแม่นยำของการประมวลผลด้วยความร้อน สำหรับผู้ผลิตผ้าไม่ทอ การลงทุนในเทคโนโลยีการยึดติดด้วยความร้อนและการตั้งค่าความร้อนขั้นสูงไม่เพียงแต่เป็นเส้นทางที่จำเป็นในการเพิ่มคุณภาพของผลิตภัณฑ์ แต่ยังเป็นทางเลือกเชิงกลยุทธ์ในการตอบสนองต่อการแข่งขันในตลาดโลก และตอบสนองข้อกำหนดการใช้งานปลายทางที่เข้มงวดมากขึ้นอีกด้วย ขับเคลื่อนด้วยพลังสองประการของการพัฒนาที่ยั่งยืนและการผลิตอัจฉริยะ เทคโนโลยีการยึดติดด้วยความร้อนและการตั้งค่าความร้อนจะยังคงพัฒนาต่อไป เปิดสถานการณ์การใช้งานที่มีมูลค่าเพิ่มสูงขึ้นและพื้นที่การเติบโตสำหรับอุตสาหกรรมผ้านอนวูฟเวน


