

อุปกรณ์ม้วนและตัดแอร์เลด ทำหน้าที่เป็น เครื่องจักรเทอร์มินัลหลัก ที่ส่วนท้ายของสายการผลิตผ้าไม่ทอ จะกำหนดความหนาแน่นสม่ำเสมอ ความเรียบร้อยของขอบ และความเข้ากันได้ในการประมวลผลขั้นปลายของม้วนสำเร็จรูป ในการผลิตฉนวนกันความร้อนในรถยนต์ แผ่นใยที่นอน และผ้าใยธรณี ซึ่งเป็นวัสดุที่มีห้องใต้หลังคาสูงหรือมีความหนาแน่นสูง ความแม่นยำของกระบวนการในการม้วนและตัดสามารถส่งผลกระทบต่อผลผลิตของผลิตภัณฑ์สำเร็จรูปได้ 15% ถึง 25% . แนวโน้มของอุตสาหกรรมในปัจจุบันระบุว่าระบบการม้วนและการตัดอัตโนมัติที่รวมการควบคุมความตึงที่แม่นยำเข้ากับการตัดตามยาวและตามขวางด้วยความเร็วสูงได้กลายเป็น เน้นการลงทุนเบื้องต้น สำหรับผู้ผลิตผ้านอนวูฟเวนที่ต้องการเพิ่มความสม่ำเสมอของผลิตภัณฑ์และลดอัตราของเสีย
ข้อกำหนดกระบวนการพิเศษของวัสดุ Airlaid สำหรับการม้วนและการตัด
ต่างจากผ้าสปันบอนด์หรือผ้าไม่ทอแบบไฮโดรพันกันแบบดั้งเดิม โดยทั่วไปแล้ววัสดุที่เคลือบด้วยอากาศจะจัดแสดงไว้ ห้องใต้หลังคาสูงและโครงสร้างความหนาแน่นต่ำ มีความหนาตั้งแต่ 5 มม. ถึง 150 มม. ลักษณะโครงสร้างเหล่านี้นำเสนอความท้าทายที่สำคัญสามประการสำหรับอุปกรณ์การพันและการตัด:
- การควบคุมแรงดึงจะต้องมีความแม่นยำอย่างยิ่ง การยืดตัวมากเกินไปจะบีบอัดโครงสร้างเส้นใยทำให้สูญเสียความหนาเกิน 10% ในผลิตภัณฑ์สำเร็จรูป
- ขอบตัดต้องสะอาดและปราศจากเส้นใยฟลาย มิฉะนั้นจะส่งผลต่อลักษณะของการเคลือบขั้นปลายหรือกระบวนการเย็บ
- กระบวนการม้วนจะต้องป้องกัน "การเหลื่อม" ซึ่งปลายม้วนไม่เท่ากันซึ่งนำไปสู่การสูญเสียการจัดเก็บและการขนส่ง
เพื่อจัดการกับความท้าทายเหล่านี้ อุปกรณ์ม้วนและตัด Airlaid สมัยใหม่มักใช้กลไกการสลับที่ยืดหยุ่นระหว่าง หลักการม้วนผิวและการม้วนตรงกลาง . การม้วนพื้นผิวเหมาะกับวัสดุที่มีห้องใต้หลังคาสูงและเปลี่ยนรูปได้ง่ายผ่านแรงดันลูกกลิ้งสัมผัส การพันขดลวดตรงกลางเหมาะกว่าสำหรับรางที่มีความหนาแน่นสูงและมีโครงสร้างที่มั่นคง โดยอาศัยแรงบิดจากแมนเดรลสำหรับการพันแน่น
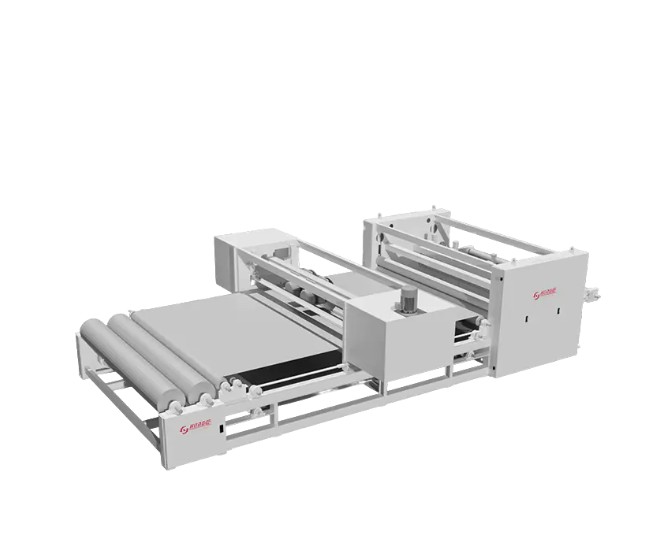
เทคโนโลยีการตัดแกนกลาง: ความแตกต่างระหว่างการตัดเฉือนและการตัดขวาง
การตัดตามยาว: การออกแบบมีดหลายแบบแยกส่วนช่วยเพิ่มความยืดหยุ่นของเส้น
โดยทั่วไปแล้ว การตัดตามยาวจะใช้มีดทรงกลมหรือใบมีดแบบนิวแมติกที่ติดตั้งอยู่บนระบบรางโมดูลาร์ ข้อได้เปรียบหลักของการออกแบบนี้คือการปรับระยะห่างของใบมีดอย่างรวดเร็วตามความต้องการในการสั่งซื้อ โดยครอบคลุมความกว้างในการทำงาน 2,000 มม. ถึง 6,000 มม . สำหรับแผ่นสักหลาดกันเสียงภายในรถยนต์และแผงฉนวนกันความร้อนฝากระโปรง ความกว้างของการตัดโดยทั่วไปคือ 1200 มม. หรือ 1500 มม. แผ่นใยที่นอนมักจะกรีดตามข้อกำหนดขนาด 900 มม. หรือ 1800 มม. รางโมดูลาร์ช่วยให้ผู้ผลิตสามารถปรับให้เข้ากับความต้องการด้านความกว้างที่แตกต่างกันได้โดยการเพิ่มหรือเปลี่ยนตำแหน่งที่จับมีดโดยไม่ต้องเปลี่ยนเครื่องจักรทั้งหมด ซึ่งช่วยลดรอบการติดตั้งเพิ่มเติม 2 ถึง 4 ชั่วโมง .
Cross-Cutting: ความท้าทายในการซิงโครไนซ์ความเร็วสำหรับ Flying Shears กับ Guillotine Blades
การตัดขวางจะต้องแก้ไขปัญหาหลักของ ประสานการดำเนินการตัดกับความเร็วของเส้น . ระบบ Flying Shear ติดตามตำแหน่งของรางแบบเรียลไทม์ผ่านตัวเข้ารหัส ทำให้การตัดเสร็จสิ้นในระหว่างการเคลื่อนใบมีด เพื่อให้แน่ใจว่าขอบ 90 องศาจะเป็นสี่เหลี่ยมจัตุรัสอย่างสมบูรณ์แบบโดยไม่หยุดการผลิต สำหรับผลิตภัณฑ์แผ่นที่มีความยาวคงที่ เช่น วัสดุแกนที่นอน โดยทั่วไปความแม่นยำในการตัดขวางจะถูกควบคุมภายใน ±2มม . ในทางตรงกันข้าม การตัดขวางแบบกิโยตินเหมาะกับวัสดุที่มีความเร็วต่ำและมีความหนา แม้ว่าโครงสร้างจะง่ายกว่า แต่ความถี่ในการตัดโดยทั่วไปจะไม่เกิน 30 รอบต่อนาที ในขณะที่ระบบเฉือนแบบบินบนสายการผลิตความเร็วสูงสามารถทำได้ 60 ถึง 80 รอบต่อนาที .
การเปรียบเทียบประเภทอุปกรณ์ทั่วไป: การวางตำแหน่งตามหน้าที่เป็นตัวกำหนดการเลือก
| มิติการเปรียบเทียบ | เครื่องม้วนอัตโนมัติแบบมาตรฐาน | หน่วยตัดและม้วนสำหรับงานหนัก | ระบบตัดขวางที่แม่นยำ |
|---|---|---|---|
| ฟังก์ชั่นหลัก | การก่อตัวเป็นม้วนอย่างต่อเนื่อง | การตัดตามยาวหลายเลน | การผลิตแผ่นความยาวคงที่ |
| ความเข้ากันได้ของวัสดุ | ใยลอฟท์ขนาดเบาถึงปานกลาง | ผ้าสักหลาดที่เจาะด้วยเข็มมีความหนาแน่นสูง | แบตแอร์เลดแบบแข็งหรือกึ่งแข็ง |
| ความเร็วสายสูงสุด | 50ม./นาที | 30ม./นาที | แปรผันตามความยาวของแผ่นงาน |
| ระบบควบคุม | PLC พร้อมเซ็นเซอร์ความตึง | ชุดใบมีดแบบแมนนวลหรือแบบนิวแมติก | การควบคุมซิงโครนัสที่เชื่อมโยงกับตัวเข้ารหัส |
| การใช้งานทั่วไป | Geotextile ม้วนใหญ่ม้วน | ฉนวนรถยนต์แบบตัดหลายชั้น | การตัดแกนที่นอนตามความยาวคงที่ |
ดังที่แสดงไว้ข้างต้น อุปกรณ์ทั้งสามประเภทไม่ได้แสดงถึงความก้าวหน้าด้านประสิทธิภาพที่เรียบง่าย แต่เป็นแผนกเฉพาะทางที่กำหนดเป้าหมายรูปแบบผลิตภัณฑ์ขั้นสุดท้ายที่แตกต่างกัน โดยทั่วไปแล้วซัพพลายเออร์ด้านการตกแต่งภายในยานยนต์ต้องการ หน่วยตัดและม้วนสำหรับงานหนัก เนื่องจากวัสดุมีความหนาแน่นสูง มีความกว้างมาก และจำเป็นต้องผลิตม้วนแคบหลายม้วนพร้อมกัน ในทางกลับกัน ผู้ผลิตที่นอนมีแนวโน้มที่จะลงทุนในระบบตัดขวางที่มีความแม่นยำ เพื่อให้ได้การแปลงจากม้วนเป็นผ้าปูที่นอนในขั้นตอนเดียว ช่วยลดการจัดการขั้นกลาง
ระบบอัตโนมัติและเทคโนโลยีประหยัดพลังงาน: เส้นทางคู่เพื่อลดต้นทุนการดำเนินงาน
การอัพเกรดระบบอัตโนมัติสำหรับการขึ้นลานและการตัด Airlaid สมัยใหม่มุ่งเน้นไปที่สองมิติ: การควบคุมกระบวนการอัจฉริยะ และ การจัดการพลังงานกลั่น . ในการควบคุมกระบวนการ ระบบ PLC ที่จับคู่กับเซ็นเซอร์แรงดึงช่วยให้สามารถควบคุมแรงดันของขดลวดแบบวงปิดแบบเรียลไทม์ ควบคุมความผันผวนของความหนาแน่นที่เกิดจากการแทรกแซงของมนุษย์ภายใน ±3% . ระบบขั้นสูงบางระบบรวมกล้องตรวจจับขอบที่จะเรียกใช้ลูกกลิ้งแก้ไขโดยอัตโนมัติเมื่อรางเบี่ยงเบนเกิน 5 มม. เพื่อป้องกันการปฏิเสธม้วนทั้งหมด
เทคโนโลยีไดรฟ์ความถี่แบบแปรผันช่วยลดการใช้พลังงานได้อย่างมาก
ในการจัดการพลังงาน เทคโนโลยี Variable Frequency Drive (VFD) ได้กลายเป็นมาตรฐานอุตสาหกรรม มอเตอร์ความเร็วคงที่แบบดั้งเดิมจะสร้างกระแสไฟกระชาก กำลังไฟพิกัด 3 ถึง 5 เท่า ในระหว่างขั้นตอนการสตาร์ท-สต็อป ในขณะที่ระบบ VFD ช่วยลดจุดสูงสุดเหล่านี้ได้มากกว่า 60% ด้วยการปรับความเร็วมอเตอร์อย่างราบรื่น สำหรับสายการผลิต airlaid ที่มีกำลังการผลิต 3,000 ตันต่อปี การใช้พลังงานในการม้วนและการตัดคิดเป็นประมาณประมาณ 12% ถึง 18% ของพลังงานเส้นทั้งหมด ด้วยการใช้ VFD การใช้ไฟฟ้าต่อปีในส่วนนี้สามารถลดลงได้ประมาณ 8% ถึง 12% นอกจากนี้ อุปกรณ์บางอย่างยังรวมระบบดูดเพื่อนำกลับมาใช้ใหม่ด้วยขอบซึ่งช่วยลำเลียงของเสียจากเส้นใยกรีดไปยังหน่วยรีไซเคิลโดยตรง การนำกลับมาใช้ใหม่เป็นวงกลมทันที ด้วยอัตราการคืนวัสดุขอบเกิน 95%
ภูมิทัศน์แอปพลิเคชันทั่วโลก: การเปลี่ยนแปลงความต้องการในระดับภูมิภาค ขับเคลื่อนการปรับแต่งอุปกรณ์
ความต้องการทั่วโลกสำหรับอุปกรณ์ม้วนและตัด Airlaid แสดงให้เห็นคุณลักษณะเฉพาะในภูมิภาคที่แตกต่างกัน ซึ่งขับเคลื่อนโดยตรงต่อการพัฒนาด้านความกว้าง โครงร่างมีด และระบบควบคุมแบบกำหนดเอง:
- ตุรกี และบราซิล : ในฐานะฐานการผลิตยานยนต์ที่สำคัญ ภูมิภาคเหล่านี้ต้องการความแม่นยำในการตัดที่สูงมากสำหรับแผ่นสักหลาดอะคูสติกและแผงฉนวนกันความร้อนฝากระโปรง โดยคำสั่งทั่วไปที่ต้องการความคลาดเคลื่อนในการตัดตามยาวภายใน ±1 มม. และความเข้ากันได้กับการเปลี่ยนแปลงความกว้างหลายรายการ
- อียิปต์และไทย : อุตสาหกรรมที่นอนตกแต่งบ้านที่เฟื่องฟูผลักดันความต้องการการตัดขวางที่มีความยาวคงที่ของแผ่นใยความร้อนใต้หลังคาสูง โดยมีความยาวแผ่นทั่วไป 1900 มม. และ 2000 มม. ช่วงความหนา 20 มม. ถึง 80 มม.
- บังคลาเทศและเวียดนาม : การลงทุนด้านโครงสร้างพื้นฐานได้เพิ่มความต้องการ geotextile โดยการใช้งานดังกล่าวนิยมใช้การม้วนที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ (เส้นผ่านศูนย์กลางม้วนสูงสุดถึง 1500มม ) เพื่อลดความถี่ในการเปลี่ยนม้วนในสถานที่
- เม็กซิโก และแอลจีเรีย : นโยบายเศรษฐกิจแบบวงกลมได้เพิ่มสายการผลิตการรีไซเคิลขยะ ซึ่งโดยทั่วไปแล้วการม้วนวัสดุเคลือบอากาศให้เป็นผ้าสักหลาดทางอุตสาหกรรมขั้นที่สอง เส้นเหล่านี้ต้องการความเร็วที่ต่ำกว่าแต่สูงกว่า ความทนทานและการเข้าถึงการบำรุงรักษา .
กลยุทธ์การบำรุงรักษา: การดูแลเชิงป้องกันจะกำหนดวงจรชีวิตของอุปกรณ์
อุปกรณ์ม้วนและตัด Airlaid ทำงานเหมือนเครื่องจักรต่อเนื่องรับน้ำหนักสูง ภายใต้การผลิตตลอด 24 ชั่วโมงทุกวัน การขาดการบำรุงรักษาเชิงป้องกันอาจทำให้การหยุดทำงานโดยไม่ได้วางแผนเพิ่มขึ้นได้ 20% ถึง 30% . แนวทางปฏิบัติที่ดีที่สุดในอุตสาหกรรมแบ่งการบำรุงรักษาออกเป็นสองระดับ:
การตรวจสอบรายวัน: มุ่งเน้นไปที่สภาพใบมีดและความเสถียรของแรงดันอากาศ
ในระหว่างการส่งมอบกะในแต่ละวัน ควรตรวจสอบความคมของมีดตามยาว ใบมีดทื่อไม่เพียงแต่ทำให้ขอบหลุดลุ่ยเท่านั้น แต่ยังเพิ่มภาระของมอเตอร์ด้วยเนื่องจากความต้านทานการตัดที่สูงขึ้น ต้องรักษาแรงดันลมของลูกกลิ้งคดเคี้ยวให้อยู่ภายใน 4 ถึง 6 บาร์ ช่วงที่กำหนด—แรงดันที่ไม่เพียงพอทำให้เกิดการพันแกนที่หลวม ในขณะที่แรงดันที่มากเกินไปอาจทำให้วัสดุที่มีห้องใต้หลังคาสูงบดขยี้ นอกจากนี้ การสะสมของเส้นใยบนพื้นผิวเซ็นเซอร์แรงดึงเป็นสาเหตุทั่วไปของการอ่านค่าที่ผิดพลาด และควรทำความสะอาดทุกวันด้วยแปรงขนอ่อนหรือปืนลมแรงดันต่ำ
การสอบเทียบรายเดือน: การจัดแนวมีดและความตึงของระบบขับเคลื่อน
การตรวจสอบความขนานของมีดตามยาวทุกเดือนควรดำเนินการโดยใช้เครื่องมือจัดตำแหน่งด้วยเลเซอร์หรือเกจเฉพาะ แม้แต่ความเบี่ยงเบน 0.5 มม. ก็อาจทำให้ปลายม้วนไม่เท่ากันหลังจากการม้วนหลายพันเมตร ทำให้เกิด "การเหลื่อม" ความตึงของสายพานขับแบบซิงโครนัสยังต้องมีการตรวจสอบทุกเดือน สายพานที่หลวมทำให้เกิดการไม่ซิงโครไนซ์ระดับไมโครวินาทีระหว่างความเร็วการพันและการตัด ซึ่งขยายไปสู่ข้อผิดพลาดด้านความยาวของแผ่นในระหว่างการตัดตามขวาง โดยทั่วไปวงจรการหล่อลื่นโซ่ขับเคลื่อนจะต้องมีการเติมจาระบีที่อุณหภูมิสูงทุกครั้ง 500 ชั่วโมงการทำงาน .
แนวโน้มในอนาคต: การเปลี่ยนรูปแบบอุปกรณ์เป็นดิจิทัลและการผลิตที่ยืดหยุ่น
เมื่อมองไปข้างหน้าสามถึงห้าปี วิวัฒนาการเทคโนโลยีการขึ้นลานและการตัดของ Airlaid จะมีศูนย์กลางอยู่ที่สองแกน อันดับแรกคือการแนะนำของ ดิจิตอล ทวิน เทคโนโลยี การจำลองเส้นโค้งความตึงของขดลวดและอัตราการสึกหรอของมีดภายใต้พารามิเตอร์วัสดุที่แตกต่างกันในสภาพแวดล้อมเสมือนจริง ช่วยให้ผู้ผลิตอุปกรณ์เพิ่มประสิทธิภาพอัลกอริธึมการควบคุมก่อนส่งมอบ และบีบอัดการทดสอบการใช้งานที่ไซต์งานจากแบบดั้งเดิม 2 ถึง 3 สัปดาห์ลงไปเป็น 3 ถึง 5 วัน . ประการที่สองคือการเสริมสร้างความเข้มแข็งของ ความสามารถในการผลิตที่ยืดหยุ่น —ทำให้เครื่องจักรเครื่องเดียวสามารถสลับระหว่างการผลิตสักหลาดฉนวนรถยนต์ วัสดุแกนที่นอน และผ้าใยสังเคราะห์ได้อย่างรวดเร็วภายในวันเดียวกัน การบรรลุเป้าหมายนี้จำเป็นต้องมีการปรับโครงสร้างระบบมีดใหม่โดยใช้ซอฟต์แวร์ ตรรกะการควบคุมความตึง และโหมดการขึ้นลาน แทนที่จะต้องปรับทางกลไกง่ายๆ การคาดการณ์ทางอุตสาหกรรมคาดการณ์ว่าสวิตช์สามารถปรับเปลี่ยนได้อย่างยืดหยุ่น อุปกรณ์ม้วนและตัด จะยึดครอง 35% ของการติดตั้งใหม่ภายในปี 2571 กลายเป็น สินทรัพย์หลัก สำหรับผู้ผลิตผ้าไม่ทอที่ตอบสนองต่อคำสั่งซื้อจำนวนมากและหลากหลาย


