

เว็บ อุปกรณ์ขึ้นรูปและเจาะเข็ม ทำหน้าที่เป็น หน่วยประมวลผลหลัก ในสายการผลิตผ้านอนวูฟเวน กำหนดความเสถียรของโครงสร้าง สมรรถนะทางกล และความสม่ำเสมอของความหนาแน่นของผลิตภัณฑ์ขั้นสุดท้ายโดยตรง เครื่องขัดแบบกากบาทจะกระจายเส้นใยที่สางออกเป็นแผ่นบางๆ อย่างสม่ำเสมอเพื่อสร้างโครงสร้างเริ่มต้นของผ้านอนวูฟเวน ในขณะที่เครื่องเจาะด้วยเข็มจะแทรกซึมและแทรกเส้นใยเพิ่มเติมผ่านกระบวนการเจาะด้วยเข็มความเร็วปานกลางหรือความเร็วสูง ซึ่งช่วยเพิ่มความต้านทานแรงดึงและความสมบูรณ์ของโครงสร้างได้อย่างมาก สำหรับองค์กรที่ต้องการผ้านอนวูฟเวนคุณภาพสูง การจับคู่การเลือกอุปกรณ์อย่างแม่นยำกับพารามิเตอร์กระบวนการ เป็นกุญแจสำคัญในการปรับปรุงความสามารถในการแข่งขันของผลิตภัณฑ์
หลักการทำงานและคุณสมบัติทางเทคนิคของ Cross Lappers
บทบาทสำคัญของการแพร่กระจายของเส้นใยสม่ำเสมอ
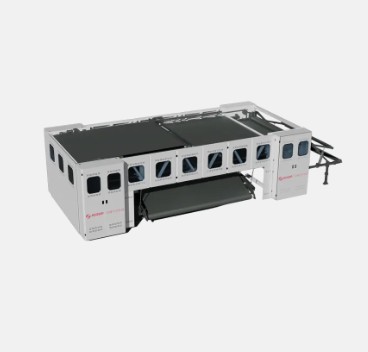
หน้าที่หลักของ cross lapper คือการพับและซ้อนใยไฟเบอร์ที่ส่งออกจากเครื่องสางในลักษณะขวาง ทำให้เกิดโครงสร้างแผ่นใยคอมโพสิตหลายชั้น ด้วยกลไกการเคลื่อนที่แบบลูกสูบ อุปกรณ์จะซ้อนแผ่นใยไฟเบอร์ชั้นเดียวที่มุมตัดกันทีละชั้น ท้ายที่สุดจะทำให้เกิดแผ่นใยไฟเบอร์ที่สม่ำเสมอโดยมีความกว้างและน้ำหนักพื้นฐานเฉพาะ กระบวนการนี้ส่งผลโดยตรงต่อรากฐานคุณภาพสำหรับการดำเนินการเจาะด้วยเข็มในภายหลัง
พารามิเตอร์ทางเทคนิคหลักและตัวชี้วัดประสิทธิภาพ
พารามิเตอร์การทำงานโดยทั่วไปของ cross lappers สมัยใหม่มีดังนี้:
| พารามิเตอร์ | ประเภทมาตรฐาน | ประเภทความเร็วสูง | ประเภทกว้าง-กว้าง |
|---|---|---|---|
| ความกว้างการทำงาน | 2.0 - 3.5 ม | 2.5 - 4.0 ม | 4.0 - 7.0 ม |
| ความเร็วในการวาง | ≤ 80 ม./นาที | 80 - 150 ม./นาที | 60 - 120 ม./นาที |
| จำนวนเลเยอร์ | 2 - 8 ชั้น | 4 - 12 ชั้น | 3 - 10 ชั้น |
| ช่วงน้ำหนักพื้นฐาน | 80 - 800 กรัม/ตร.ม | 100 - 1,000 กรัม/ตร.ม | 150 - 1200 กรัม/ตร.ม |
ปัจจัยสำคัญที่ส่งผลต่อคุณภาพการวางไข่
ความสม่ำเสมอในการวางได้รับอิทธิพลจากปัจจัยหลายประการ ได้แก่:
- ลักษณะของเส้นใย : ความยาวของเส้นใย (โดยทั่วไปคือ 38 - 76 มม. จะเหมาะสมที่สุด) ความวิจิตร และการจีบส่งผลโดยตรงต่อความสม่ำเสมอในการกระจายของเส้นใยในระหว่างกระบวนการวาง
- ความเร็วในการป้อน : ระดับการจับคู่ระหว่างความเร็วเอาต์พุตของเครื่องสางและความเร็วของลูกสูบ ส่วนเบี่ยงเบนความเร็วเกิน ±5% ทำให้เกิดความหนาไม่สม่ำเสมอได้ง่าย
- การควบคุมแรงดึง : ความเสถียรของแรงดึงระหว่างการส่งผ่านใยไฟเบอร์ ควรควบคุมช่วงความผันผวนภายใน ±3%
- สภาพแวดล้อม : อุณหภูมิและความชื้นในโรงงาน (อุณหภูมิแนะนำ 22 - 26°C ความชื้นสัมพัทธ์ 55% - 65%) ส่งผลต่อไฟฟ้าสถิตย์และการบินของเส้นใย
หลักการกระบวนการและการจำแนกประเภทของเครื่องเจาะด้วยเข็ม
กลไกทางกายภาพของการเสริมแรงเจาะด้วยเข็ม
เครื่องเจาะด้วยเข็มใช้เข็มหนามเพื่อเจาะใยไฟเบอร์ซ้ำๆ ทำให้เส้นใยเคลื่อนตัวและพันกันในทิศทางที่มีความหนา หนามบนเข็มจะดึงเส้นใยลงด้านล่างระหว่างการเจาะ และคลายออกเมื่อตีกลับ ทำให้เกิดโครงสร้างสามมิติที่พันกัน วิธีการพันกันเชิงกลนี้ไม่จำเป็นต้องใช้สารยึดเกาะทางเคมีเพื่อให้ได้ผลิตภัณฑ์นอนวูฟเวนที่มีความแข็งแรงและเสถียรภาพสูง
ประเภทหลักและสถานการณ์การใช้งาน
ขึ้นอยู่กับความถี่ในการเจาะและลักษณะเฉพาะของกระบวนการ เครื่องเจาะด้วยเข็มสามารถแบ่งได้เป็นประเภทต่อไปนี้:
| ประเภท | ความถี่การเจาะ | น้ำหนักพื้นฐานที่ใช้บังคับ | การใช้งานทั่วไป |
|---|---|---|---|
| เครื่องทอผ้าแบบเข็มความเร็วปานกลาง | 800 - 1500 จังหวะ/นาที | 100 - 500 ก./ตร.ม | สื่อกรอง, ใยผ้า |
| เครื่องทอผ้าแบบเข็มความเร็วสูง | 1,500 - 2,500 จังหวะ/นาที | 80 - 400 ก./ตร.ม | การตกแต่งภายในรถยนต์ สิ่งทอภายในบ้าน |
| เครื่องทอผ้าแบบเข็มสองชั้น | 1,000 - 2,000 จังหวะ/นาที | 200 - 1,000 กรัม/ตร.ม | แผ่นรองหลังพรม, ฐานหนังสังเคราะห์ |
| เครื่องทอผ้ากำมะหยี่ | 600 - 1200 จังหวะ/นาที | 150 - 600 กรัม/ตร.ม | หนังเทียม วัสดุเช็ด |
ผลกระทบต่อกระบวนการของความหนาแน่นของการเจาะด้วยเข็ม
ความหนาแน่นของเข็มเจาะ (จำนวนการเจาะต่อหน่วยพื้นที่) เป็นพารามิเตอร์หลักที่กำหนดประสิทธิภาพของผ้านอนวูฟเวน ยกตัวอย่าง geotextiles เมื่อความหนาแน่นของการเจาะเพิ่มขึ้นจาก เจาะ 200 ครั้ง/ซม.² ถึง เจาะได้ 400 ครั้ง/ซม.² ความต้านทานแรงดึงตามยาวสามารถเพิ่มขึ้นจากประมาณ 8 kN/m เป็น 15 กิโลนิวตัน/เมตร เพิ่มขึ้นเกือบ 90% . อย่างไรก็ตาม การเจาะมากเกินไป (เกิน 600 การเจาะ/ซม.²) ส่งผลให้อัตราการแตกหักของเส้นใยเพิ่มขึ้น ซึ่งจะทำให้ความแข็งแรงของผลิตภัณฑ์ลดลง ดังนั้นการปรับให้เหมาะสมตามประเภทไฟเบอร์และการใช้งานผลิตภัณฑ์จึงเป็นสิ่งสำคัญ
การเพิ่มประสิทธิภาพการทำงานร่วมกันของกระบวนการขึ้นรูปแผ่นและการเจาะด้วยเข็ม
หลักการจับคู่โดยรวมของห่วงโซ่กระบวนการ
เว็บ forming and needle punching are not independent processes but rather interdependent sequential operations in a continuous process chain. The thickness uniformity of the fiber web output from the lapper directly determines the density distribution of the product after needle punching; conversely, the penetration depth and density of the needle punching machine affect the structural stability of the fiber web. In actual production, ค่าเบี่ยงเบนน้ำหนักพื้นฐานควรได้รับการควบคุมภายใน ± 3% ถึง ensure the CV value (coefficient of variation) of the punched product remains below 5% .
โซลูชันการจับคู่พารามิเตอร์กระบวนการทั่วไป
การผสมพารามิเตอร์กระบวนการที่แนะนำสำหรับฟิลด์การใช้งานที่แตกต่างกันมีดังนี้:
- ผ้าไม่ทอภายในยานยนต์ : น้ำหนักฐานวาง 300 - 450 กรัม/ตร.ม. ความหนาแน่นของการเจาะ 350 - 450 เจาะ/ซม.² ความลึกของการเจาะ 8 - 12 มม.
- สื่อกรอง : น้ำหนักฐานวาง 150 - 300 กรัม/ตร.ม. ความหนาแน่นของการเจาะ 400 - 600 เจาะ/ซม.² ความลึกของการเจาะ 6 - 10 มม.
- Geotextiles : น้ำหนักฐานวาง 200 - 600 กรัม/ตร.ม. ความหนาแน่นของการเจาะ 200 - 400 เจาะ/ซม.² ความลึกของการเจาะ 10 - 15 มม.
- วัสดุอุดสิ่งทอที่บ้าน : น้ำหนักฐานวาง 100 - 200 กรัม/ตร.ม. ความหนาแน่นของการเจาะ 150 - 250 เจาะ/ซม.² ความลึกของการเจาะ 5 - 8 มม.
ประเด็นสำคัญสำหรับการเลือกและบำรุงรักษาอุปกรณ์
ข้อควรพิจารณาหลักระหว่างการคัดเลือก
เมื่อซื้ออุปกรณ์ขึ้นรูปเว็บและอุปกรณ์เจาะด้วยเข็ม องค์กรควรเน้นการประเมินมิติต่อไปนี้:
- การจับคู่ความจุ : ความจุพิกัดของอุปกรณ์ควรเกินความต้องการสูงสุดที่แท้จริงโดย 15% - 20% ถึง accommodate order fluctuations
- การปรับตัวของไฟเบอร์ : ยืนยันช่วงความละเอียดของเส้นใยที่ประมวลผลได้ (โดยทั่วไปคือ 1.5 - 20 dtex) และช่วงความยาวเส้นใยของอุปกรณ์
- ระดับอัตโนมัติ : อุปกรณ์สมัยใหม่ควรติดตั้งการตรวจจับน้ำหนักพื้นฐานออนไลน์ การแก้ไขความเบี่ยงเบนอัตโนมัติ และฟังก์ชันหน่วยความจำพารามิเตอร์กระบวนการ
- ตัวชี้วัดการใช้พลังงาน : ปริมาณการใช้พลังงานของผลิตภัณฑ์สำหรับเครื่องเจาะเข็มควรต่ำกว่า 0.15 กิโลวัตต์ชั่วโมง/กก และสำหรับนักตักด้านล่าง 0.08 กิโลวัตต์ชั่วโมง/กก
การบำรุงรักษารายวันและการป้องกันความล้มเหลว
การทำงานของอุปกรณ์ที่มีความเสถียรขึ้นอยู่กับโปรโตคอลการบำรุงรักษาที่ได้มาตรฐาน เข็มบนเครื่องเจาะเข็มเป็นชิ้นส่วนที่สึกหรอ เมื่อแปรรูปเส้นใยโพลีเอสเตอร์ อายุการใช้งานเฉลี่ยของเข็มแต่ละอันจะอยู่ที่ประมาณ 8 - 12 ล้าน การเจาะขณะประมวลผลเส้นใยวิสโคสจะช่วยลดสิ่งนี้ลง 5 - 8 ล้าน ต่อย ขอแนะนำให้จัดทำบันทึกการเปลี่ยนเข็มและติดตามสภาพการสึกหรอตามแบทช์ โซ่ส่งกำลังและรางนำทางของแลปเปอร์แบบไขว้ควรได้รับการบำรุงรักษาการหล่อลื่นทุกครั้ง 500 ชั่วโมงการทำงาน และความตึงของสายพานซิงโครนัสของกลไกลูกสูบควรได้รับการตรวจสอบทุกเดือน โดยมีการปรับเปลี่ยนทันทีเมื่อค่าเบี่ยงเบนเกิน 10% ของค่ามาตรฐาน
แนวโน้มการพัฒนาอุตสาหกรรมและทิศทางการอัพเกรดเทคโนโลยี
การอัพเกรดอัจฉริยะและดิจิทัล
อุปกรณ์การขึ้นรูปรางและการเจาะด้วยเข็มในปัจจุบันกำลังพัฒนาอย่างรวดเร็วไปสู่ความชาญฉลาด อุปกรณ์ยุคใหม่โดยทั่วไปจะมีการติดตั้งด้วย ระบบตรวจสอบคุณภาพออนไลน์ ที่ใช้เซ็นเซอร์ที่มีความแม่นยำสูงในการตรวจจับน้ำหนักของแผ่นไฟเบอร์ ความสม่ำเสมอของความหนา และความหนาแน่นของการเจาะแบบเรียลไทม์ โดยมีเวลาตอบสนองข้อมูลตอบกลับสั้นลงเหลือภายใน 50 มิลลิวินาที . โมเดลขั้นสูงบางรุ่นมีอัลกอริธึมการเรียนรู้ของเครื่องในตัวที่สามารถปรับความเร็วการวางและพารามิเตอร์การเจาะได้โดยอัตโนมัติตามความผันผวนของวัตถุดิบ ทำให้อัตราคุณสมบัติของผลิตภัณฑ์มีเสถียรภาพสูงกว่า 98% .
นวัตกรรมเทคโนโลยีประหยัดพลังงานและสิ่งแวดล้อม
ในแง่ของการควบคุมการใช้พลังงาน เครื่องเจาะเข็มแบบใหม่ที่ใช้ไดรฟ์เซอร์โวมอเตอร์สามารถช่วยประหยัดพลังงานได้ 25% - 35% พลังงานเมื่อเทียบกับรุ่นเกียร์กลแบบดั้งเดิม การประยุกต์ใช้เทคโนโลยีควบคุมความเร็วความถี่แบบแปรผันบนเครื่อง Lapper แบบกากบาทช่วยลดการใช้พลังงานได้มากกว่า 40% ระหว่างการทำงานที่ความเร็วต่ำ นอกจากนี้ การออกแบบที่มีเสียงรบกวนต่ำ (เสียงการทำงานของเครื่องเจาะด้วยเข็มถูกควบคุมด้านล่าง 85 เดซิเบล ) และระบบรวบรวมฝุ่นที่ได้รับการปรับปรุงได้ปรับปรุงสภาพแวดล้อมการทำงานของเวิร์กช็อปอย่างมีนัยสำคัญ
การพัฒนาความสามารถด้านความกว้างและความเร็วสูงไปพร้อมๆ กัน
ความต้องการของตลาดที่เพิ่มขึ้นสำหรับผ้านอนวูฟเวนหน้ากว้างกำลังผลักดันความกว้างในการทำงานของเครื่องขัดแบบ cross lapper 5 - 7 เมตร . ในขณะเดียวกัน เครื่องเจาะด้วยเข็มความเร็วสูงก็มีความถี่ในการเจาะเกิน 3,000 จังหวะ/นาที รวมกับความเร็วการวางด้านบน 200 ม./นาที ทำให้กำลังการผลิตเครื่องเดียวเพิ่มขึ้นเกือบ 3 ครั้ง เมื่อเทียบกับเมื่อสิบปีก่อน แนวโน้มการพัฒนาที่มีความกว้างและความเร็วสูงนี้ทำให้เกิดความต้องการที่มากขึ้นในด้านความแข็งแกร่งของโครงสร้างอุปกรณ์ การควบคุมการสั่นสะเทือน และความแม่นยำในการซิงโครไนซ์


