

ในวิศวกรรมสิ่งทอที่ไม่ทอหรือแบบดั้งเดิม อุปกรณ์สาง ไม่ใช่เครื่องจักรประเภทเดียว แต่เป็นหมวดหมู่ของอุปกรณ์ที่จับคู่กันอย่างเป็นระบบโดยพิจารณาจากคุณลักษณะของไฟเบอร์ ข้อกำหนดด้านผลผลิต และกระบวนการสร้างราง จำแนกตามโครงสร้างอุปกรณ์และหลักการทำงาน อุปกรณ์สางหลักประกอบด้วย เครื่องสางแบน , เครื่องสางลูกกลิ้ง และอนุพันธ์ เครื่องสางแบบสุ่มความเร็วสูง . สำหรับสายการผลิตแบบ airlaid หรือ carded cross-lapping ในปัจจุบัน เครื่องสางลูกกลิ้งและเครื่องสางสุ่มความเร็วสูงเป็นตัวเลือกที่นิยมใช้กันทั่วไป ข้อสรุปโดยตรงและชัดเจนคือ: ไม่ว่าอุปกรณ์สางที่เลือกจะเป็นประเภทใดก็ตาม วัตถุประสงค์หลักคือการใช้อัตราส่วนความเร็วที่แม่นยำระหว่างลิกเกอร์อิน กระบอกสูบ ลูกกลิ้งของผู้ปฏิบัติงาน และตัวกระจายเพื่อแยกกระจุกไฟเบอร์แบบเปิดและแบบผสมออกเป็นเส้นใยเดี่ยว ขณะเดียวกันก็สร้างใยไฟเบอร์ที่มีน้ำหนักพื้นฐานสม่ำเสมอและอัตราส่วนทิศทางของเครื่องจักรที่ควบคุมได้ต่อความแข็งแรงของทิศทางข้าม
เครื่องสางลูกกลิ้ง: เสาหลักของผลผลิตสูงและความสามารถในการปรับตัวของไฟเบอร์
กลไกการทำงานและลักษณะโครงสร้าง
เครื่องสางลูกกลิ้งเป็นอุปกรณ์หลักในสายการผลิตผ้าไม่ทอแบบเคลือบอากาศและแบบผ่านอากาศ คุณลักษณะทางโครงสร้างที่ยิ่งใหญ่ที่สุดคือการกำหนดค่าของหน่วยสางหลายชุดที่ประกอบด้วย ลูกกลิ้งคนงาน และ ลูกกลิ้งเปลื้องผ้า รอบกระบอกสูบหลัก เส้นใยจะถูกถ่ายโอนและปาดซ้ำๆ ระหว่างกระบอกสูบและลูกกลิ้งของผู้ปฏิบัติงาน นี้ การสางแบบก้าวหน้า หลักการจะเปิดเส้นใยอย่างอ่อนโยน ลดการแตกหักของเส้นใยได้อย่างมาก โดยทั่วไปแล้ว เครื่องสางลูกกลิ้งความกว้างจะได้รับการกำหนดค่าให้มีโครงสร้างกระบอกสูบเดี่ยวหรือคู่ เครื่องสางสองกระบอกจะกระจายชั้นไฟเบอร์อีกครั้งผ่านลูกกลิ้งถ่ายโอนระหว่างกระบอกสูบหลักทั้งสอง ซึ่งสามารถปรับปรุงอัตราส่วนความแข็งแรง MD:CD ของรางได้อย่างเห็นได้ชัดจาก 10:1 ถึง 12:1 สำหรับกระบอกเดียวถึง 5:1 ถึง 8:1 .
พารามิเตอร์กระบวนการหลักและการควบคุมคุณภาพเว็บ
เพื่อให้แน่ใจว่าการเปลี่ยนแปลงน้ำหนักของเว็บพื้นฐานได้รับการควบคุมภายใน ±3% เครื่องสางลูกกลิ้งอาศัยการตั้งค่าเกจที่แม่นยำและการควบคุมการไหลของอากาศ โดยทั่วไปเกจระหว่างกระบอกสูบหลักและลูกกลิ้งคนงานจะถูกปรับอย่างละเอียดภายในช่วง 0.3 มม. ถึง 0.5 มม . เกจที่มีขนาดใหญ่เกินไปส่งผลให้การสางไม่เพียงพอ ในขณะที่เกจที่เล็กเกินไปจะทำให้เส้นใยเสียหายได้ง่าย นอกจากนี้ อุปกรณ์มักจะติดตั้งลูกกลิ้งทำความสะอาดความเร็วสูงเพื่อขจัดสิ่งสกปรกและเส้นใยสั้นที่ฝังอยู่ในชุดบัตรของลูกกลิ้งพนักงาน ป้องกันการก่อตัวของก้อนเมฆที่สาง (แผ่นที่ไม่สม่ำเสมอ) ในการผลิตจริงเมื่อแปรรูป 1.5 ถึง 2.2 ดีเนียร์ เส้นใยโพลีเอสเตอร์หลัก สามารถรักษาความเร็วเอาต์พุตของเครื่องสางลูกกลิ้งได้อย่างเสถียร 80 ถึง 120 เมตรต่อนาที .
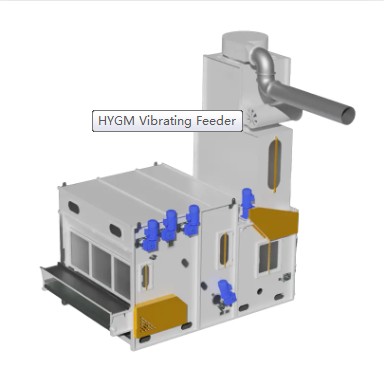
สถานการณ์ที่เกี่ยวข้องและการกำหนดค่าอนุพันธ์
อุปกรณ์นี้ใช้กันอย่างแพร่หลายในการผลิตแผ่นบุนวมแบบเข็มเจาะ แผ่นใยเคลือบด้วยสเปรย์ และวัสดุกรองอุตสาหกรรมที่มีน้ำหนักสูง สำหรับเส้นใยที่มีการย้ำสูงหรือมีแนวโน้มที่จะเกิดไฟฟ้าสถิต โดยปกติแล้วเครื่องสางลูกกลิ้งจะต้องได้รับการกำหนดค่าด้วยชุดการ์ดที่มีการเคลือบเป็นสื่อกระแสไฟฟ้า หรือติดตั้งเพิ่มเติมด้วยแถบกำจัดไฟฟ้าสถิต เมื่อแปรรูปเส้นใยสีหรือเส้นใยรีไซเคิล วัตถุดิบมักมีสิ่งเจือปนในระดับที่สูงกว่า ดังนั้นความหนาแน่นของจุดของชุดการ์ดในชุดการสางจึงถูกเลือกให้อยู่ด้านล่าง 350 จุดต่อตารางนิ้ว เพื่อยืดอายุการใช้งานของเสื้อผ้าและป้องกันการพันเส้นใยรอบกระบอกสูบ
สุ่มความเร็วสูง เครื่องสาง : ผู้เชี่ยวชาญด้านการสร้างเว็บไอโซทรอปิก
วิธีการนำไปใช้ทางเทคนิคของการสางแบบสุ่ม
เครื่องสางแบบสุ่มความเร็วสูงเป็นอุปกรณ์สำคัญที่ช่วยให้อัตราส่วนความแข็งแรง MD:CD ของใยไฟเบอร์เข้าใกล้ได้ 1:1 . การใช้งานทางเทคนิคส่วนใหญ่อาศัยวิธีการทางกลสามวิธี วิธีแรกคือการติดตั้งการหมุนด้วยความเร็วสูง ลูกกลิ้งสุ่ม ด้านหลังส่วนกระจายซึ่งใช้แรงเหวี่ยงเพื่อปรับเปลี่ยนการวางแนวของเส้นใย ครั้งที่สองใช้ อุปกรณ์ควบแน่นและผลัก เพื่อบีบอัดและสร้างชั้นเส้นใยที่ไม่มีทิศทางบนพื้นผิวเว็บ ที่สามรวมก การไหลของอากาศแบบน้ำตก ซึ่งใช้การไหลเวียนของอากาศในแนวตั้งเพื่อขัดขวางการวางแนวของไฟเบอร์ในขณะที่หลุดออกจากตัวกระจาย ทั้งสามวิธีนี้สามารถปรับอัตราส่วนความแรงของ MD:CD ของเว็บให้อยู่ในช่วงระหว่างนั้นได้อย่างแม่นยำ 1.5:1 และ 1.03:1 .
การเปรียบเทียบข้อมูลประสิทธิภาพกับอุปกรณ์สางธรรมดา
ที่น้ำหนักพื้นฐานเดียวกัน ความสม่ำเสมอของรางเอาต์พุตโดยเครื่องสางแบบสุ่มความเร็วสูงนั้นเหนือกว่าเครื่องสางสางกระบอกเดียวทั่วไปอย่างมาก การเปรียบเทียบข้อมูลด้านล่างแสดงให้เห็นอย่างชัดเจนถึงความแตกต่างเฉพาะของตัวบ่งชี้หลักต่างๆ ระหว่างทั้งสอง:
| ตัวบ่งชี้การเปรียบเทียบ | เครื่องสางกระบอกเดียวธรรมดา | สุ่มความเร็วสูง Carding Machine |
|---|---|---|
| MD:อัตราส่วนความแข็งแรงของซีดี | 8:1 ถึง 12:1 | 1.03:1 ถึง 1.5:1 |
| ความเร็วเอาต์พุตเว็บสูงสุด | 50-70 ม./นาที | 150-200 ม./นาที |
| ช่วงการควบคุมน้ำหนักพื้นฐาน | 100-800 แกรม | 15-250 แกรม |
| อัตราความเสียหายของไฟเบอร์ | ปานกลาง (ประมาณ 5%) | ต่ำมาก (ต่ำกว่า 2%) |
ทางออกเดียวสำหรับผ้าไม่ทอน้ำหนักเบา
สำหรับวัสดุคลุมวัสดุสุขอนามัยหรือผ้าบรรจุภัณฑ์ที่มีน้ำหนักพื้นฐานด้านล่าง 30 แกรม เครื่องสางสุ่มความเร็วสูงไม่สามารถถูกแทนที่ได้ เครื่องสางธรรมดามีแนวโน้มสูงที่จะเกิดรูหรือการสะสมของเส้นใยที่ไม่สม่ำเสมอที่น้ำหนักพื้นฐานต่ำ ในขณะที่เครื่องสางสุ่มความเร็วสูงที่ผ่านระบบการป้อนที่แม่นยำและอุปกรณ์ปอกตามหลักอากาศพลศาสตร์รับประกันว่าแม้ที่ความเร็วสูง 150 ม./นาที ค่าสัมประสิทธิ์การเปลี่ยนแปลงของใย 15 แกรมยังคงอยู่ด้านล่าง 4% . อุปกรณ์ประเภทนี้มักจะได้รับการกำหนดค่าด้วยระบบติดตามสายพานขึ้นรูปแบบดูดเพื่อให้แน่ใจว่าแผ่นใยแมงมุมบางจะไม่เคลื่อนหรือโค้งงอระหว่างการลำเลียงด้วยความเร็วสูง
เครื่องสางแบน: ใบมีดหวีที่แม่นยำสำหรับเส้นใยสั้นแบบดั้งเดิม
ระบบควบคุม Doffer Comb และแถบแบน
แม้ว่าเครื่องสางลูกกลิ้งจะครองสายการผลิตสำหรับผ้าไม่ทอขนาดใหญ่ แต่เครื่องสางแบบแบนยังคงเป็นอุปกรณ์สางที่สำคัญประเภทหนึ่งเมื่อแปรรูปเส้นใยสั้นธรรมชาติ เช่น ฝ้ายและปอ (ความยาวเส้นใยต่ำกว่า) 38 มม ). มันใช้เกจที่เล็กมากระหว่างแฟลตที่มีลวดยืดหยุ่นแบบหมุนได้กับลวดโลหะของกระบอกสูบสำหรับการสาง ลักษณะเด่นที่สุดคือการผลิต แถบแบน กลไกการกำจัดขยะเชิงรุก ด้วยการควบคุมความเร็วหวีและความเร็วเรียบ ทำให้สามารถกำจัด Neps เศษใบไม้ และเศษเปลือกหุ้มเมล็ดพืชในเส้นใยออกได้อย่างมีประสิทธิภาพ โดยมีประสิทธิภาพในการกำจัด Nep เกินกว่า 90% .
การเปรียบเทียบขอบเขตการใช้งานกับการสางแบบลูกกลิ้ง
ความเข้มของการสางของเครื่องสางแบบเรียบนั้นสูงมาก แต่ผลผลิตค่อนข้างจำกัด โดยทั่วไปอัตราการผลิตหน่วยเดียวจะอยู่ในช่วงตั้งแต่ 30 ถึง 50 กิโลกรัม ต่อเมตรของความกว้างการทำงานต่อชั่วโมงซึ่งต่ำกว่าที่กำหนดมาก 200 ถึง 300 กิโลกรัม ทำได้โดยเครื่องสางลูกกลิ้ง ในอุตสาหกรรมผ้าไม่ทอ หากวัตถุดิบเป็นผ้าฝ้ายเส้นใยสั้นรีไซเคิลหรือผ้าฝ้ายฟอกขาวสำหรับผลิตม้วนสำลีดูดซับทางการแพทย์หรือแผ่นสำลีเครื่องสำอาง เครื่องสางแบบเรียบเป็นตัวเลือกแรกเนื่องจากให้ความสะอาดสูงเป็นพิเศษแก่ผลิตภัณฑ์ อย่างไรก็ตาม เมื่อความละเอียดของเส้นใยสูงและมีความยาวเกิน 51 มม. การสางแบบแบนอาจทำให้เส้นใยขาดอย่างมีนัยสำคัญและทำให้ช่องว่างลวดของบัตรโหลดได้ยาก ซึ่ง ณ จุดนี้ต้องใช้เครื่องสางแบบลูกกลิ้ง
การทำงานร่วมกันของส่วนประกอบหลักและประเภทอุปกรณ์เสริม
การกำหนดค่าชุดการ์ดจะกำหนดประเภทการสาง
ไม่ว่าเครื่องสางจะเป็นประเภทใด การจำแนกประเภทของสาระสำคัญโดยละเอียดมักจะถูกกำหนดโดยพารามิเตอร์ของ เสื้อผ้าบัตรโลหะ . ลักษณะฟัน มุมการทำงาน และความหนาแน่นของจุดของชุดการสางส่งผลโดยตรงต่อประเภทการสาง:
- เสื้อผ้าเคลือบคาร์บอนคล้ายเพชร: เหมาะสำหรับเส้นใยสังเคราะห์ที่มีความเหนียวสูง ค่าสัมประสิทธิ์การเสียดสีพื้นผิวที่ต่ำมากช่วยป้องกันการขัดถูลูกกลิ้งที่เกิดจากอุณหภูมิสูงที่เกิดขึ้นระหว่างการสาง
- เสื้อผ้าที่มีมุมการทำงานขนาดใหญ่ (65°-70°): นิยมใช้ในสายการผลิต geotextile ที่มีความต้องการความแข็งแรงตามยาวสูง ช่วยเพิ่มการจัดแนวขนานของเส้นใย
- เสื้อผ้าด้านหลังโค้งคู่แบบไมโครฟัน: ใช้เฉพาะในเครื่องสางสุ่มความเร็วสูง มุมการทำงานที่เล็กและความลึกของฟันที่ตื้นช่วยลดการกักเก็บเส้นใยได้อย่างมาก ทำให้ความเร็วเอาต์พุตของรางเกิน 180 ม./นาที
- การจัดเรียงฟันตรงและฟันโค้งแบบผสม: ในเครื่องสางสองกระบอก กระบอกแรกส่วนใหญ่จะใช้ฟันตรงสำหรับการเปิดที่รุนแรง ในขณะที่กระบอกที่สองใช้ฟันโค้งสำหรับการสางและเคลื่อนย้ายแบบละเอียด
การจับคู่ทางวิศวกรรมของอุปกรณ์การไหลของอากาศและอุปกรณ์ดูดฝุ่น
ทันสมัย อุปกรณ์สาง ไม่ใช่การประกอบเชิงกลเพียงอย่างเดียวอีกต่อไป แต่เป็นระบบกลไกแอโรไดนามิกควบคู่กัน แมลงวัน ฝุ่น และฝุ่นขนาดเล็กที่เกิดขึ้นภายในเครื่องสางเป็นปัจจัยสำคัญที่ส่งผลต่อคุณภาพของเว็บ อุปกรณ์เสริมที่มีประสิทธิภาพเช่น ระบบกรองแบบรวมและท่อดูดกำจัดขยะ กำหนดโดยตรงว่ากระบวนการสางตรงตามมาตรฐานที่กำหนดหรือไม่ ตัวอย่างเช่น จะต้องกำหนดค่าเครื่องสางสุ่มความเร็วสูงด้วยกล่องดูดพื้นผิวรางที่มี แรงดันลบไม่น้อยกว่า 800Pa ; มิฉะนั้น แผ่นเอาท์พุตความเร็วสูงจะไม่สามารถเกาะติดกับสายพานขึ้นรูปได้อย่างแน่นหนา ทำให้เกิดความผันผวนของน้ำหนักพื้นฐาน ในเครื่องสางแบบลูกกลิ้ง อุปกรณ์ที่มีวงจรการทำความสะอาดอากาศอัดอัตโนมัติได้กลายเป็นอุปกรณ์มาตรฐาน ด้วยการแทรกแซงการไหลเวียนของอากาศแบบพัลส์ เวลาหยุดทำงานสำหรับการทำความสะอาดต่อตันของผ้านอนวูฟเวนที่ผลิตสามารถลดลงได้ 65% .
- ประเมินความยาว ความละเอียด และสิ่งเจือปนของวัตถุดิบเส้นใยเพื่อพิจารณาว่าจะใช้หลักการสางแบบแบนหรือแบบลูกกลิ้ง
- ขึ้นอยู่กับอัตราส่วนความแข็งแกร่ง MD:CD ที่ต้องการของผลิตภัณฑ์เป้าหมาย ให้ตัดสินใจว่าจะใช้รูปแบบทางกายภาพทั่วไปหรือเครื่องสางที่มีโมดูลสุ่ม
- เลือกเส้นผ่านศูนย์กลางกระบอกสูบที่สอดคล้องกันและอัตราส่วนความเร็วของ doffer ตามน้ำหนักพื้นฐานของผลิตภัณฑ์สำเร็จรูป ยิ่งน้ำหนักพื้นฐานต่ำ ควรตั้งค่าอัตราส่วนการถ่ายโอนข้อมูลให้สูงขึ้น
- ตรวจสอบความเข้ากันได้ของชุดการ์ดโลหะกับระบบทำความสะอาดแบบนิวแมติกเพื่อให้แน่ใจว่าอุปกรณ์สามารถทำงานได้อย่างเสถียรและต่อเนื่องเมื่อแปรรูปเส้นใยที่ไวต่อความร้อน


