

หากเป้าหมายของคุณคือผ้า Geotextile ที่ใช้เข็มเจาะขนาด 500 กรัม/ตร.ม. เส้นเชื่อมด้วยความร้อนที่สร้างขึ้นสำหรับการบุนวม 80 กรัม/ตร.ม. จะไม่ทำให้ประหยัดค่าใช้จ่าย เลือกกระบวนการผลิตผ้านอนวูฟเวนจากผลิตภัณฑ์สำเร็จรูปแบบย้อนกลับ: ประเภทเส้นใย น้ำหนัก ความกว้าง วิธีการติด ความเร็ว และความทนทานต่อคุณภาพ การเปรียบเทียบราคาเครื่องก่อนถือเป็นข้อผิดพลาดทั่วไป ลำดับที่ปลอดภัยกว่าคือ: กำหนดข้อมูลจำเพาะของผ้า จับคู่เส้นทางกระบวนการ กำหนดขนาดเส้น จากนั้นขอใบเสนอราคา
คู่มือนี้ครอบคลุมถึงเส้นทางการเจาะด้วยเข็ม การเชื่อมด้วยความร้อน การวางอากาศ และเส้นทางสปันบอนด์ มันแสดงให้เห็นว่าต้นทุนและความเสี่ยงมักจะปรากฏที่ใด หากคุณทราบการใช้งานปลายทางของคุณแล้ว ให้เริ่มด้วยตารางเปรียบเทียบ
เริ่มต้นด้วยข้อกำหนดผ้าสำเร็จรูป
จดตัวเลขหกตัว: ประเภทเส้นใย อัตราส่วนผสม น้ำหนักเป้าหมาย (กรัม/ตรม.) ความกว้าง (มม.) ความเร็วของเส้น (ม./นาที) และวิธีการติดกาว เพิ่มเกณฑ์ความคลาดเคลื่อนวิกฤต: ความหนา ความต้านทานแรงดึงในเครื่องจักรและทิศทางขวาง การยืดตัว การซึมผ่านของอากาศ และการหดตัว geotextile อาจยอมรับการเปลี่ยนแปลงของน้ำหนักได้ 10% ผ้าเช็ดทางการแพทย์หรืออุปกรณ์ตกแต่งรถยนต์อาจไม่สามารถใช้ได้
สรุป: เลือกกระบวนการที่ตรงตามข้อกำหนดเฉพาะที่สำคัญที่เข้มงวดที่สุด หากแรงดึงข้ามทิศทางมีความสำคัญ การขัดขวางและความหนาแน่นของเข็มมีความสำคัญมากกว่าความเร็วสูงสุด หากความนุ่มนวลและเทอะทะมีความสำคัญ พันธะความร้อนอาจเอาชนะการใช้เข็มหนักได้
เปรียบเทียบเส้นทางกระบวนการนอนวูฟเวนหลัก
ใช้ตารางนี้เพื่อกำจัดเส้นทางที่ไม่สามารถเข้าถึงผลิตภัณฑ์ของคุณได้ เป็นตัวกรอง ไม่ใช่ใบเสนอราคาเครื่องจักร
| เส้นทางกระบวนการ | เส้นใยทั่วไป | การสร้างเว็บ | วิธีการติด | สินค้าทั่วไป | ข้อจำกัดหลัก |
|---|---|---|---|---|---|
| ปลิวว่อนเข็มเจาะ | PET, PP, ขนสัตว์, ปอกระเจา, เส้นใยรีไซเคิล | การสางและการขัดข้าม | การเจาะด้วยเข็มกล | Geotextiles ผ้าสักหลาด แผ่นรองพรม อุปกรณ์ตกแต่งรถยนต์ ผ้าทำความสะอาด | การใช้เข็มหนักสามารถลดความนุ่มนวลและการซึมผ่านของอากาศได้ |
| เชื่อมด้วยความร้อน | PET/PP แบบสององค์ประกอบ, เส้นใยผสม | การสางและการขัดข้าม | เตาอบลมร้อนหรือปฏิทิน | การบุนวม การบุนวม ฉนวน ชั้นสุขอนามัย | ไฟเบอร์จะต้องมีส่วนประกอบของสารยึดเกาะความร้อน |
| แอร์เลด | เยื่อกระดาษ เส้นใยสั้น ขยะรีไซเคิล | อากาศขึ้นรูป | เครื่องเจาะลาเท็กซ์ ความร้อน หรือเข็ม | เศษผ้าสักหลาด แผ่นดูดซับ แผ่นกรอง | การควบคุมการไหลของอากาศและฝุ่นเพิ่มความซับซ้อน |
| สปันบอนด์หรือละลาย | ชิปโพลีเมอร์ส่วนใหญ่เป็น PP | การอัดขึ้นรูปโดยตรง | ปฏิทินความร้อนหรือการติดด้วยตนเอง | ผ้าทางการแพทย์ สุขอนามัย การกรอง | การพึ่งพาเกรดโพลีเมอร์และการป้อนเงินทุนสูง |
หากผลิตภัณฑ์ของคุณเป็นผ้าสักหลาดที่ทนทานสำหรับถนน เฟอร์นิเจอร์ หรือรถยนต์ การตอกเข็มมักจะเป็นวิธีแรกในการตรวจสอบ หากผลิตภัณฑ์ของคุณเป็นแผ่นใยนุ่มสำหรับเครื่องนอนหรือเครื่องแต่งกาย การยึดเกาะด้วยความร้อนควรได้รับการพิจารณาอย่างใกล้ชิด หากคุณแปรรูปเส้นใยรีไซเคิลหรือขยะ การอัดอากาศอาจลดความต้องการความยาวของเส้นใย แต่ต้องมีการควบคุมฝุ่นและการไหลของอากาศที่แข็งแกร่ง
จับคู่การเตรียมไฟเบอร์กับกระบวนการ
ตัวเลือกไฟเบอร์จะตัดสินใจว่าจะต้องทำอะไรในสายการผลิตก่อนที่จะสร้างราง เส้นใยยาวต้องมีการเปิดและปั่นอย่างนุ่มนวลเพื่อหลีกเลี่ยงการแตกหัก เส้นใยสั้นและเส้นใยรีไซเคิลต้องมีการเปิดที่รุนแรงมากขึ้น หากอัตราส่วนการผสมแตกต่างกันมากกว่า 2-3% น้ำหนักและความแข็งแรงจะเบี่ยงเบนไป การเตรียมไฟเบอร์จะกำหนดความเสถียรของกระบวนการทั้งหมด
เครื่องปั่นห้องขนาดใหญ่ผสมเส้นใยหลายชนิดเป็นชุด เครื่องผสมไฟเบอร์จะทำให้อัตราส่วนเรียบขึ้นก่อนการสาง สำหรับความเป็นมา โปรดอ่านคู่มือนี้ที่ เครื่องปั่นห้องใหญ่นอนวูฟเวน .
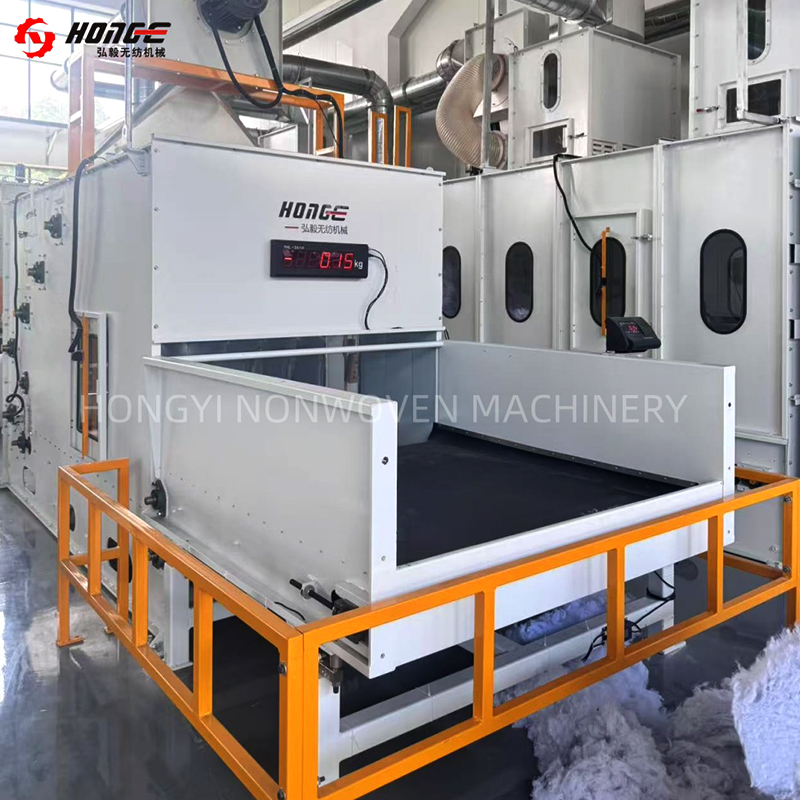 เครื่องผสมไฟเบอร์ HYHM สำหรับการเปิดและการผสมผ้านอนวูฟเวน โดยจะเปิดเส้นใยที่มัดไว้ล่วงหน้าและชั่งน้ำหนักตามสัดส่วนก่อนทำการสาง ช่วยให้อัตราส่วนการผสมราบรื่นหลังการผสมในห้อง ดูผลิตภัณฑ์ →
ขอให้ซัพพลายเออร์ทดลองใช้ก้อนเบลผสมจริงของคุณ ไม่ใช่ตัวอย่างเส้นใยบริสุทธิ์มาตรฐาน การกระจายความยาวของเส้นใย ความชื้น และพฤติกรรมของการ์ดเปลี่ยนผิวเคลือบน้ำมัน
เลือกการสร้างเว็บและการเชื่อมโยงเข้าด้วยกัน
การสางทำให้เกิดแผ่นบางๆ โดยมีเส้นใยเรียงตัวกันเป็นส่วนใหญ่ในทิศทางของเครื่องจักร การซัดแบบไขว้จะพับเว็บเพื่อสร้างน้ำหนักและความแข็งแกร่งในทิศทางข้าม การเจาะด้วยเข็มจะทำให้เส้นใยพันกันโดยกลไก ความหนาแน่นของเข็มที่สูงขึ้นจะช่วยเพิ่มความแข็งแรง แต่มักจะลดการซึมผ่านของอากาศและความนุ่มนวลลง ความสมดุลที่เหมาะสมมาจากเมทริกซ์ทดลอง
สำหรับเส้นเจาะด้วยเข็ม ให้ควบคุมน้ำหนักของแผ่นต่อชั้น จำนวนรอบ และความถี่ในการเจาะ การควบคุมตักที่ไม่ดีทำให้เกิดแถบหนาและบางซึ่งกลายเป็นจุดอ่อน สำหรับเส้นประสานความร้อน อุณหภูมิเตาอบ ความเร็วลม และเวลาคงตัวเป็นตัวควบคุมการยึดเกาะ
 HYPW Cross Lapper สำหรับการสร้างเว็บแบบนอนวูฟเวน โดยจะพับและวางแผ่นใยที่สางอย่างสม่ำเสมอเพื่อกำหนดน้ำหนักและความหนาก่อนการเจาะด้วยเข็มหรือการเชื่อมด้วยความร้อน ซึ่งสนับสนุนการควบคุมรอบที่สม่ำเสมอ ดูผลิตภัณฑ์ →
ขอหน้าต่างกระบวนการ ไม่ใช่การตั้งค่าเดียว ตัวอย่างเช่น 200-600 กรัม/ตรม. ที่ 2-8 ม./นาที ด้วยการเจาะ 80-250 ครั้ง/ซม.² หน้าต่างแคบหมายถึงความยืดหยุ่นน้อยลง หน้าต่างกว้างต้องมีการตรวจสอบคุณภาพที่ปลายทั้งสองข้าง
กำหนดความจุ ความกว้าง และความเร็วก่อนราคา
ความจุไม่ใช่ความเร็วของเส้นเพียงอย่างเดียว ใช้สูตรคร่าวๆนี้:
- ผลผลิตต่อปี (กก.) = น้ำหนัก (กรัม/ตรม.) × ความกว้าง (ม.) × ความเร็ว (ม./นาที) × 60 × ชั่วโมงการทำงาน × ประสิทธิภาพ
- หารกรัมด้วย 1,000 จะได้กิโลกรัม.
- ใช้ประสิทธิภาพ 70-85% สำหรับบรรทัดใหม่ ไม่ใช่ค่าสูงสุดทางทฤษฎี
สำหรับ 1,200 ตันต่อปี 300 กรัม/ตร.ม. ที่ความกว้าง 2.5 ม. 6,000 ชั่วโมงที่ประสิทธิภาพ 80% ต้องใช้ประมาณ 5.6 ม./นาที เครื่องจักรที่ทำความเร็วได้เฉพาะบนผ้าเนื้อเบาเท่านั้นจะไม่บรรลุเป้าหมายบนผ้าเนื้อหนา ความกว้างก็มีความสำคัญเช่นกัน หากผลิตภัณฑ์ขั้นสุดท้ายต้องการความยาว 3.2 ม. หลังจากการหดตัว ไลน์ขนาด 2.5 ม. จะไม่สามารถส่งมอบได้
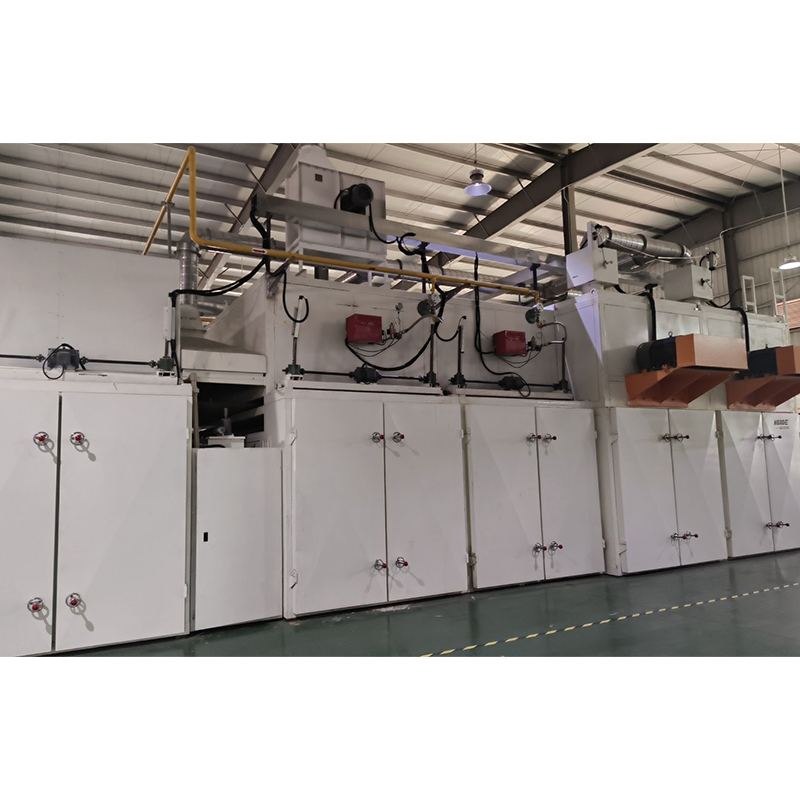 เตาอบผ้านอนวูฟเวน HYHX สำหรับการติดด้วยความร้อนและการตั้งค่าความร้อน ยึดติดแผ่นใยขัดขวางด้วยความร้อนโดยการเจาะผ่านอากาศร้อน ทำให้เกิดแผ่นใยยึดเกาะด้วยความร้อนหนา ความกว้างการทำงานสูงสุด 5,000 มม. และการตั้งค่าความร้อนสูงสุด 220°C ดูผลิตภัณฑ์ →
การตัดเศษของเสียและคุณภาพของขอบจะรวมอยู่ในการคำนวณ การตัดขอบล่วงหน้าและการพันขดลวดที่เชื่อถือได้สามารถฟื้นฟูการสูญเสียบางส่วนได้ โดยเฉพาะบนผ้าสักหลาดหนา
ทบทวนการควบคุมคุณภาพและการทดสอบการยอมรับ
เห็นด้วยกับการทดสอบการยอมรับก่อนลงนาม สำหรับผ้าที่ใช้เข็มเจาะ น้ำหนักทดสอบ ความหนา ความต้านทานแรงดึงทั้งสองทิศทาง การยืดตัว และความสามารถในการซึมผ่านของอากาศ สำหรับผ้าที่ยึดติดด้วยความร้อน ให้เพิ่มความหดตัว การแยกชั้น และความสม่ำเสมอของพื้นผิว สำหรับสักหลาดทางอากาศ ให้ตรวจสอบความแปรผันของความหนาแน่นและฝุ่น
ใช้แผนการสุ่มตัวอย่าง ไม่ใช่ตัวอย่างสุดท้ายเพียงตัวอย่างเดียว เก็บตัวอย่างสามรายการต่อกะใน 72 ชั่วโมงแรก จากนั้นเก็บตัวอย่างหนึ่งรายการต่อกะหลังจากการผลิตที่มั่นคง หากสัญญาระบุว่ามีน้ำหนัก ±5% ให้ถามว่าสายการผลิตนั้นยึดเป้าหมายนั้นไว้อย่างไรเมื่อความชื้นของเส้นใยเปลี่ยนแปลง
ใช้การตรวจสอบต้นทุนอย่างง่าย
ราคาซื้อเป็นเพียงส่วนหนึ่งของต้นทุนตลอดอายุการใช้งาน แผนภูมิด้านล่างเป็นเพียงภาพประกอบ แต่เส้นใยและพลังงานมักจะมีอิทธิพลเหนือ แรงงานและการบำรุงรักษาขึ้นอยู่กับระบบอัตโนมัติและค่าจ้างท้องถิ่น
เมื่อเปรียบเทียบราคา ให้สอบถามเกี่ยวกับโหลดที่เชื่อมต่อ ความต้องการอากาศอัด และปริมาณการใช้ชิ้นส่วนอะไหล่ เส้นที่มีพลังงานต่อกิโลกรัมต่ำกว่าอาจมีค่าใช้จ่ายล่วงหน้ามากกว่าและน้อยกว่าสามปี และขอขอบเขตของระบบอัตโนมัติด้วย: การจ่ายสารอัตโนมัติ การควบคุมแรงตึง และการจัดเก็บสูตร ช่วยลดของเสียและข้อผิดพลาดของผู้ปฏิบัติงาน
ดำเนินการทดลองใช้งานขนาดเล็กก่อนดำเนินการอย่างเต็มที่
การทดลองเป็นวิธีที่ถูกที่สุดในการลดความเสี่ยง เดินไฟเบอร์ น้ำหนักเป้าหมาย และความกว้างด้วยความเร็วต่ำ กลาง และสูง บันทึกการตั้งค่าและผลการทดสอบ เป้าหมายคือการหาหน้าต่างที่มั่นคง ไม่ใช่เพื่อพิสูจน์ว่าเครื่องสามารถทำงานได้
ผลลัพธ์โดยทั่วไป: ความเร็วปานกลางจะรับน้ำหนักและแรงดึงได้ดีที่สุด ความเร็วสูงสุดอาจให้น้ำหนักดีแต่ความแรงในการตัดข้ามทิศทางต่ำ ความเร็วต่ำสุดอาจทำให้เว็บเกินความจำเป็น ใช้ข้อมูลทดลองเพื่อกำหนดประสิทธิภาพที่รับประกัน ไม่ใช่ความเร็วสูงสุดในโบรชัวร์
ข้อผิดพลาดทั่วไปเมื่อเลือกกระบวนการ
- การเลือกตามราคาก่อนกำหนดสเปคผ้า
- การใช้ข้อมูลการทดสอบเส้นใยบริสุทธิ์สำหรับโครงการเส้นใยรีไซเคิล
- ละเว้นความแข็งแรงในทิศทางตัดขวางเมื่อต้องการแรงดึงที่สมดุล
- ยอมรับเลขความเร็วเดียวโดยไม่มีน้ำหนักและความกว้าง
- ลืมพลังงาน อากาศอัด และอะไหล่ไปตลอดชีวิต
- ออกจากการทดสอบการยอมรับออกจากสัญญา
คำถามที่พบบ่อย
กระบวนการผลิตผ้านอนวูฟเวนที่ดีที่สุดสำหรับผ้าสักหลาดคืออะไร?
สำหรับผ้าสักหลาดที่ทนทาน การเจาะด้วยเข็มแบบสางมักเป็นจุดเริ่มต้นที่ดีที่สุด สามารถใช้ได้กับ PET ขนสัตว์ ปอกระเจา และส่วนผสมรีไซเคิล และสามารถรับน้ำหนักมากได้ พันธะความร้อนจะดีกว่าเมื่อความอ่อนและมวลมีความสำคัญมากกว่าความแข็งแรงเชิงกล
ฉันจะเลือกระหว่างการตอกเข็มและการติดด้วยความร้อนได้อย่างไร
ถามว่าเส้นใยสามารถยึดติดด้วยความร้อนได้หรือไม่ และผลิตภัณฑ์ต้องการแรงดึงสูงหรือลอฟท์สูงหรือไม่ เข็มเจาะให้ความแข็งแรงทางกลและความทนทาน การยึดเกาะด้วยความร้อนให้ความนุ่มนวลและความหนาคงที่ แต่ต้องใช้เส้นใยยึดประสานความร้อน
สายการผลิตหนึ่งสามารถผลิตผลิตภัณฑ์ผ้าไม่ทอหลายรายการได้หรือไม่
ใช่ ภายในขอบเขตจำกัด สายการผลิตสามารถรับตุ้มน้ำหนักและการผสมได้หลายแบบ หากขนาดการ์ด เครื่องขัดแบบขวาง และส่วนประสานมีขนาดสำหรับผลิตภัณฑ์ที่หนักที่สุดและเบาที่สุด ทดสอบหน้าต่างกระบวนการ อย่าถือว่ามัน
ฉันควรรวมอะไรบ้างในคำขอทดลองใช้งานของซัพพลายเออร์
ระบุประเภทเส้นใย อัตราส่วนการผสม น้ำหนักเป้าหมาย ความกว้าง แรงดึงและการยืดตัวที่ต้องการ และการใช้งานขั้นสุดท้าย ขอผลการทดสอบด้วยความเร็วสามระดับและหน้าต่างกระบวนการที่เป็นลายลักษณ์อักษร
วิธีที่เชื่อถือได้ในการเลือกกระบวนการผลิตผ้านอนวูฟเวนคือการเริ่มต้นด้วยผ้า กรองเส้นทางกระบวนการ กำหนดขนาดเส้นด้วยคณิตศาสตร์ความจุจริง และตรวจสอบด้วยการทดลองใช้ ราคามาหลังจากขั้นตอนเหล่านั้น
สำหรับการเจาะด้วยเข็ม การติดด้วยความร้อน หรือเศษสักหลาดที่อัดอากาศ ให้เปรียบเทียบห่วงโซ่อุปกรณ์ทั้งหมดตั้งแต่การเปิดและการผสมไปจนถึงการพันและการตัด เรียนรู้เพิ่มเติมเกี่ยวกับโซลูชันเครื่องจักรนอนวูฟเวน และกำหนดคุณสมบัติก่อนขอใบเสนอราคาขั้นสุดท้าย


